
观察到的问题
卡滞、动作力偏高或回位缓慢
优先检查
检查全行程内阀芯与阀孔间隙、圆柱度、同心度、密封压缩、污染、温度、润滑和压力作用力。
材料应对方向
控制几何、密封、碎屑和热间隙因素后,再筛选低摩擦或平衡型 POM。
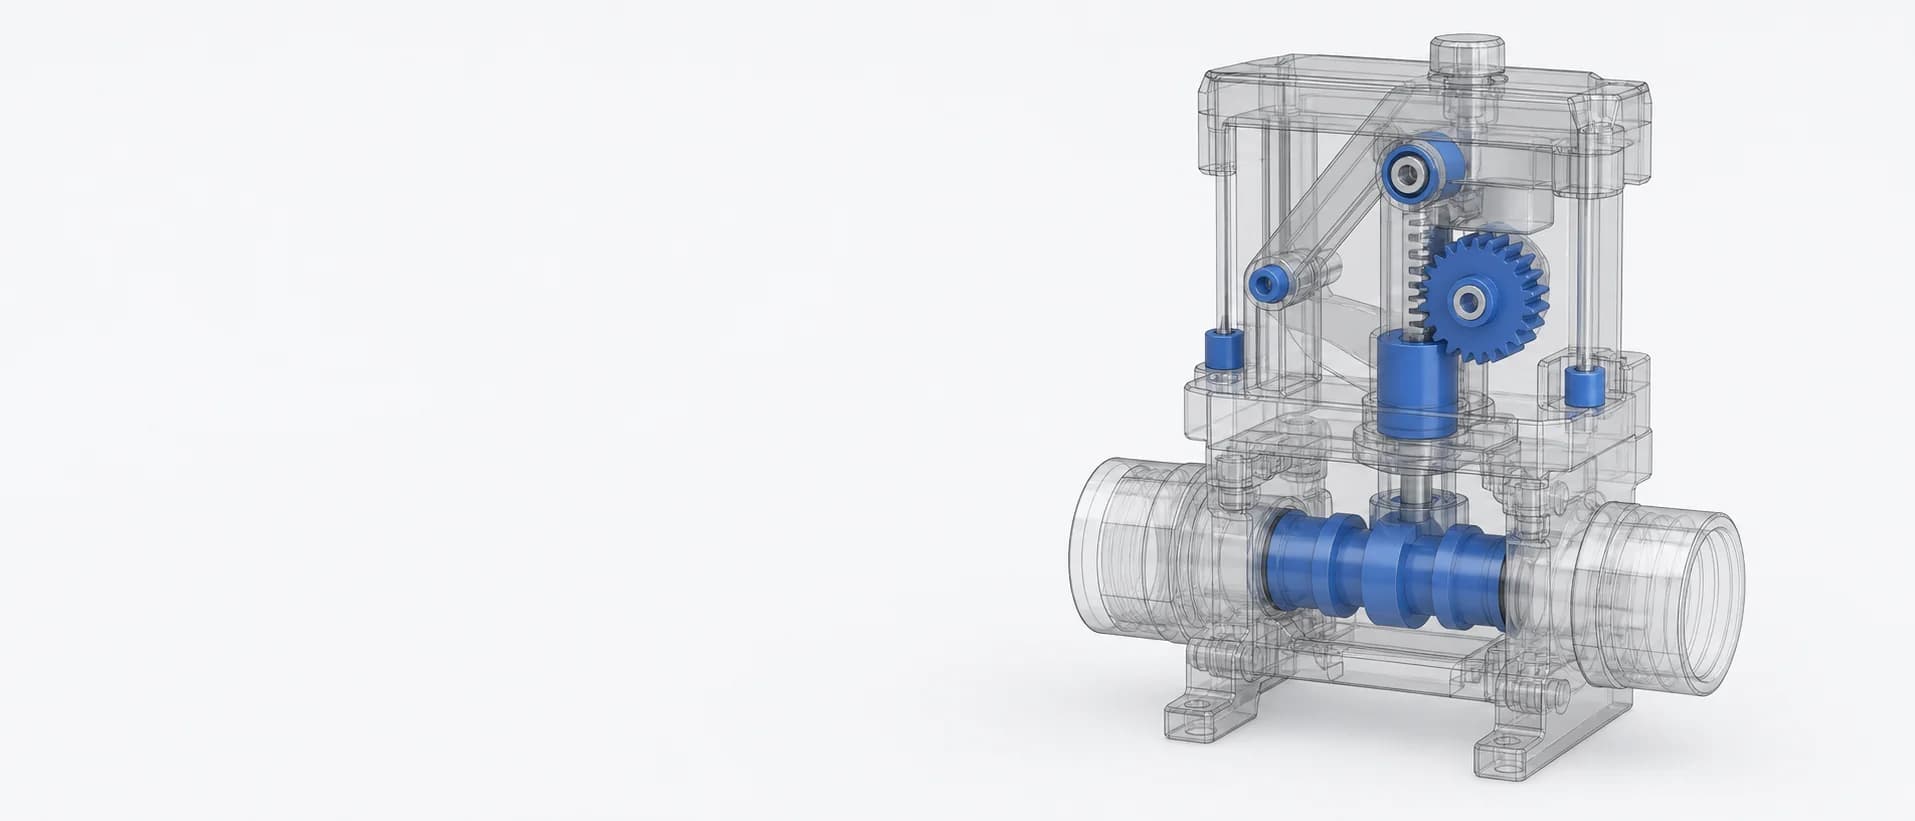
流体控制部件
判断注塑 POM 是否适用于存在卡滞、泄漏、划伤、尺寸漂移或动作不稳问题的特定阀门内部件。应先用压力、介质、密封、间隙和流量功能定义应用边界。
适用于特定低压或中压阀芯、活塞、导向件、阀筒保持架、密封载体和流量控制嵌件。
卡滞、泄漏、划伤或流量波动可能来自压力作用力、间隙、密封、污染、流体化学、模具或材料。更换聚合物前,应先诊断整阀。
检查全行程内阀芯与阀孔间隙、圆柱度、同心度、密封压缩、污染、温度、润滑和压力作用力。
控制几何、密封、碎屑和热间隙因素后,再筛选低摩擦或平衡型 POM。
检查密封、阀芯与阀孔磨损、划伤、蠕变、计量几何、模穴差异、实际间隙、温度和阀芯位置。
只有在材料磨损或变形仍属于限制机制时,才比较尺寸稳定型 POM。
识别颗粒来源、过滤与洁净度、表面质量、阀口边缘、对中、密封损伤和流体污染。
先区分磨粒污染和破坏性几何与材料表现,再评估摩擦学改性。
审核压力与冲击压力、薄壁、熔接线、装配应力、流体相容性、温度、型芯精度和浇口位置。
只有在结构与化学边界确有需要时,才考虑增强型 POM 或更高温聚合物。
候选材料
应结合压力、流体化学、间隙、密封、执行、污染和泄漏目标比较以下方向。
较低摩擦系数不能修正密封过度压缩、尖锐阀口边缘、污染或不合理的阀芯—阀孔间隙。
纤维取向可能影响圆度、收缩及密封或阀孔配合,因此不能自动用于精密阀芯台肩。
水分、化学相容性、加工、尺寸、密封、压力和成本都需要独立验证,并非直接替代。
最少项目信息
图纸加上现有使用条件即可开始。请将未知项标记为尚未确认,并在首次反馈后补充。
形成材料适用性判断、候选清单、可用牌号数据或资料路径,以及建议的整阀评估计划。
项目信息
使用上面的项目简报来比较材料方向、可用牌号数据和整阀验证计划。