
比较材料前先定义齿轮工况
应从传动需求开始,而不是从偏好的树脂名称开始。记录齿轮类型、模数或径节、齿数、齿宽、传动比、输入和输出扭矩、速度范围、转动方向、启停、工作循环、目标寿命和可接受侧隙,并区分正常运行扭矩与启动、堵转、卡死、反转、制动及其他冲击事件。
定义齿轮啮合区域的运行环境。环境温度不一定等于齿面温度,因为速度、载荷、摩擦和润滑会产生局部热量。还应包括附近热源、冷却、化学品、粉尘、冲洗、湿度、预期噪音、维护限制,以及齿轮是干运行、初始润滑还是持续润滑。
- 扭矩谱、速度范围、反转、冲击与预期循环次数
- 齿轮几何、轴支撑、对中、壳体刚性与侧隙
- 环境与局部温度、化学品、污染物与水分
- 润滑方式、维护周期、噪音与效率目标
识别主导失效模式
齿轮可能因反复弯曲从齿根失效,也可能从齿面磨损或表面损伤,或者因变形改变啮合。即使材料没有断裂,蠕变、热膨胀、成型收缩、孔位移动、轮毂应力、轴偏心和壳体移动,也会改变侧隙与齿面接触。
不要把这些风险简化为需要“更强”或“更耐磨”的牌号。较高模量可能减少齿部挠曲,但不一定改善耐冲击、熔接线表现、噪音或对偶件磨损;较低摩擦数值也不能单独证明疲劳寿命或尺寸精度。应对各失效模式排序,并定义测量方式。
齿轮失效证据图
评估完整接触副
同一 POM 牌号与淬硬钢、较软金属、另一种 POM、PA 或涂层表面配合时,表现可能不同。记录主动与从动材料、表面硬度和状态、齿形、接触印痕、对中、润滑、压力、速度及预期磨屑或污染物。对偶齿轮磨损可能与 POM 齿轮磨损同样重要。
分别审核启动与运行摩擦、粘着或磨粒磨损、噪音、振动、摩擦热、润滑剂相容性和磨合表现。塑料对塑料接触与干运行尤其需要谨慎,因为散热和粘着磨损可能成为主导因素。只有当对偶材料、压力、速度、温度、表面和测试方法与应用相关时,牌号专属摩擦学数据才具有参考意义。
- 主动与从动材料、硬度、表面状态和齿面接触印痕
- 干运行、初始润滑或持续润滑状态
- 压力、滑动与滚动速度、工况、温度和散热
- 两侧齿轮磨损、噪音、效率、磨屑和润滑剂状态
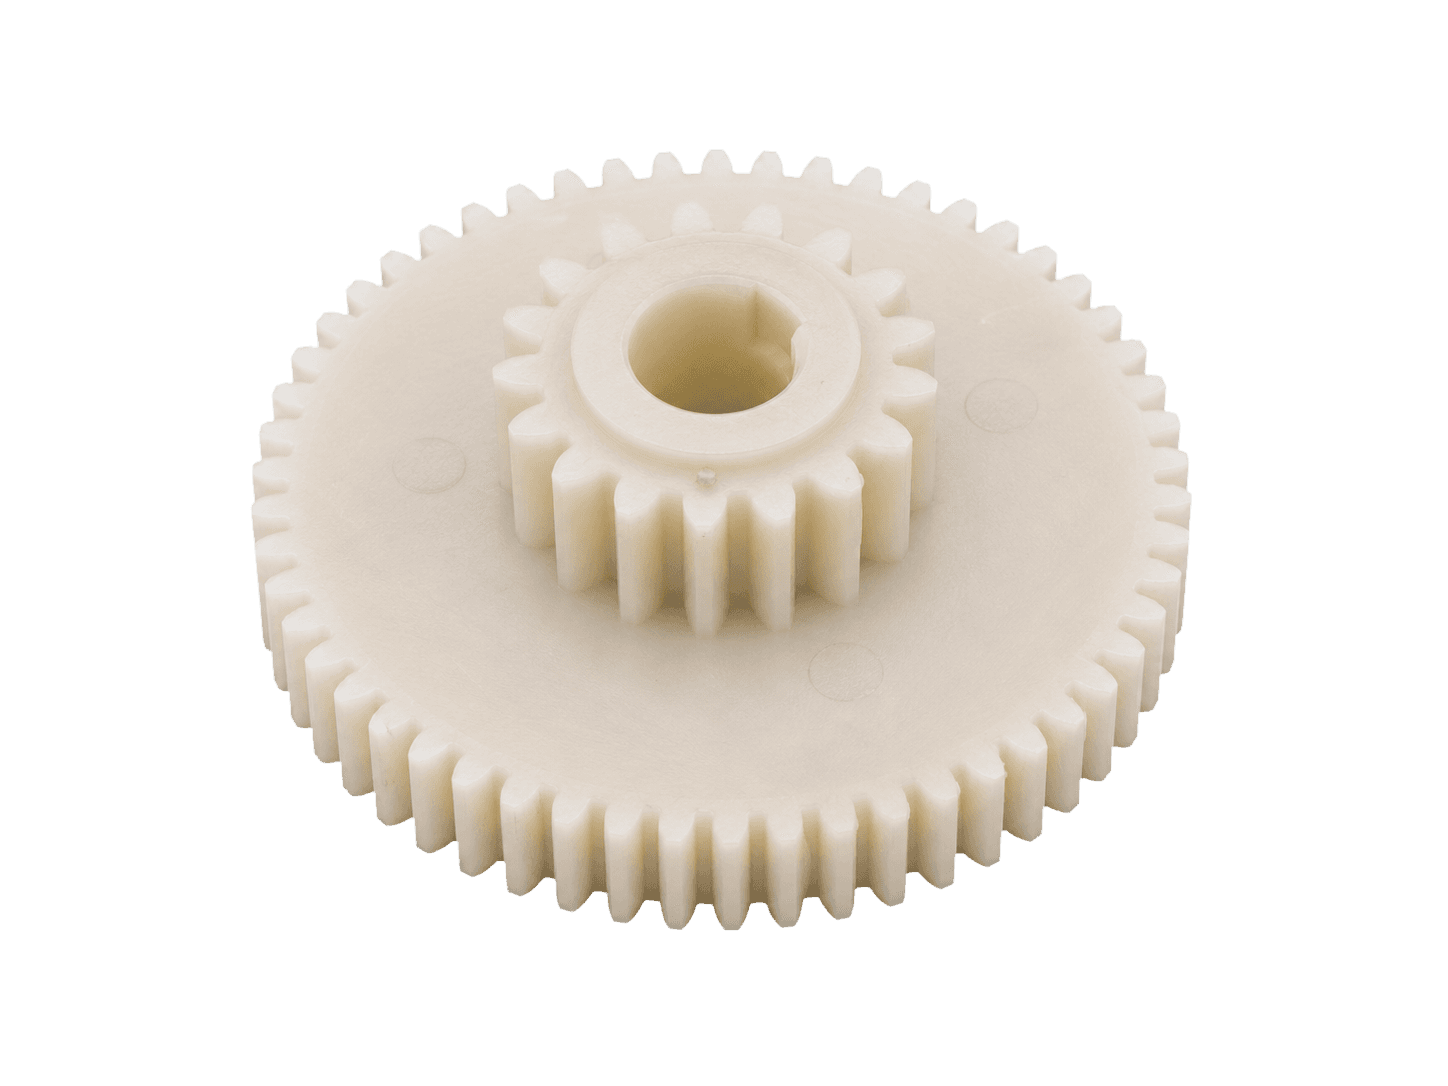
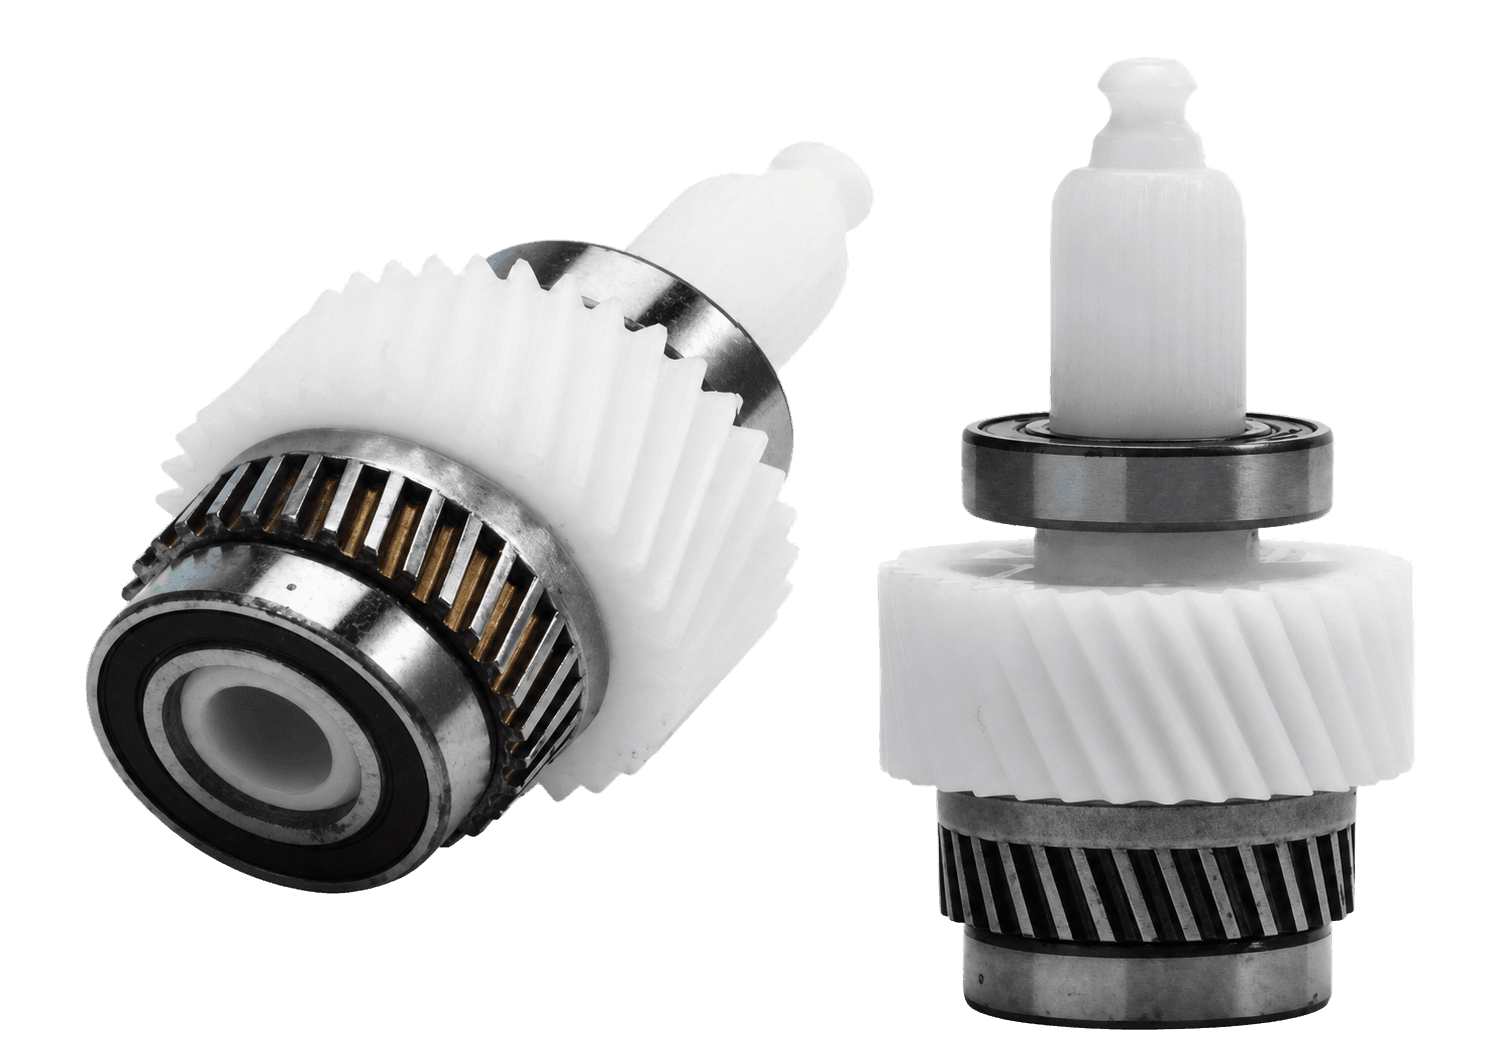
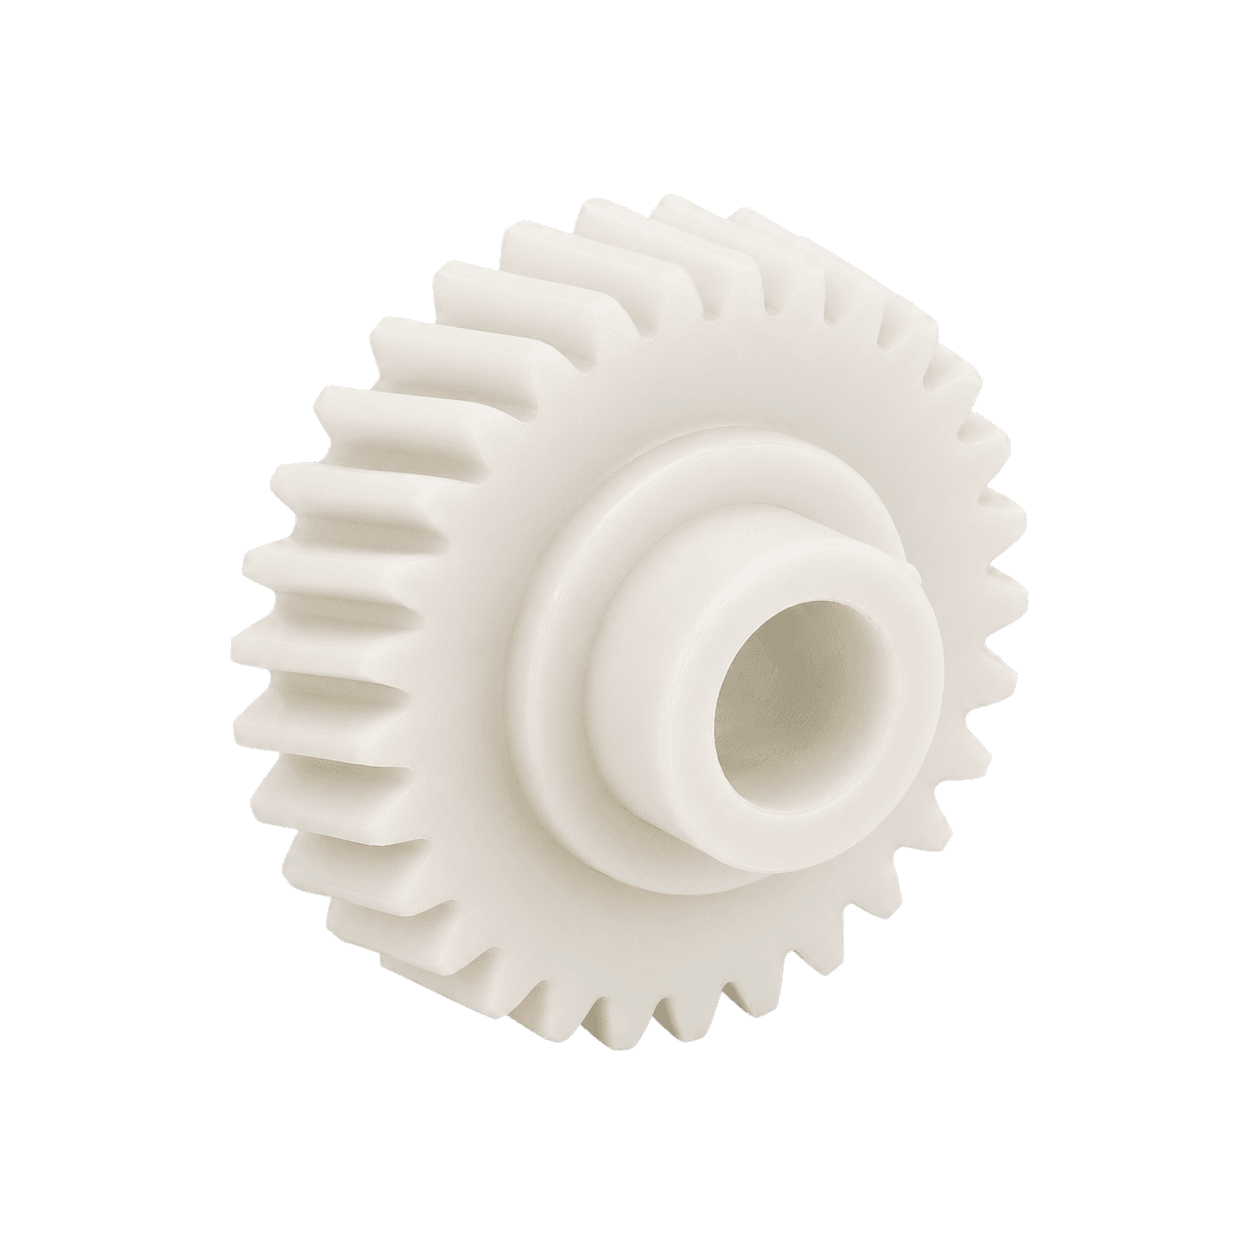
图片仅展示代表性应用几何。齿形、轮毂设计、对偶材料、支撑和载荷路径会改变审核输入;图片不代表最终树脂牌号。
- 复合直齿轮
- 斜齿轮组件
- 轮毂齿轮
把材料选型与精密注塑设计放在一起
即使材料计算合格,齿轮仍可能因圆度、同心度、齿距、齿廓、跳动、孔配合或侧隙不良而失效。应审核浇口位置、流动方向、熔接线、壁厚过渡、轮缘与腹板厚度、轮毂与加强筋设计、冷却平衡、顶出和模穴差异。这些因素会影响成型收缩、残余应力、齿形精度以及孔与分度圆的关系。
TDS 收缩率不是成品齿轮公差。应先确定目标牌号和成型窗口,再在规定调湿时间后测量带模穴标识的齿轮,同时检查关键尺寸和实际啮合功能。机加工样件可支持早期几何或装配工作,但仍需注塑样件复现成型表皮、收缩、取向、熔接线和工艺波动。
根据主导风险选择牌号方向
当韧性、疲劳、精密成型和相对均衡的收缩表现较重要时,未填充 POM 可作为首个评估方向;当接触寿命、操作力、噪音或干运行表现主导时,可考虑耐磨或低摩擦改性。增强 POM 会改变刚性和蠕变表现,但必须在注塑齿轮上评估纤维取向、齿面表现、熔接线、冲击响应和对偶件磨损。
POM 与 PA 不应笼统排序。需要较低吸湿响应和尺寸一致性时通常会评估 POM;PA 牌号可能提供不同的韧性、温度、磨损或冲击平衡,但水分调湿会影响其尺寸和性能。应在预期调湿状态与温度下,使用相同齿轮工况和验收标准比较准确牌号。
- 以标准 POM 作为成型、疲劳与精度平衡的基准方向
- 齿面和对偶件磨损主导寿命时评估耐磨改性 POM
- 运行阻力、爬行、噪音或发热主导时评估低摩擦 POM
- 充分审核取向与性能权衡后,再考虑增强材料或其他聚合物
在代表性条件下验证齿轮传动系统
可用计算和仿真初筛几何与材料候选,但最终应通过测试放行齿轮。使用目标模具或代表性模穴成型可追溯样件,并记录材料、批次、工艺、尺寸和调湿条件。在目标轴、轴承、壳体、对偶齿轮、润滑、对中、载荷谱、速度、反转、温度和环境下测试完整齿轮传动系统。
有效的测试计划应测量扭矩或效率、啮合区域温度、噪音或振动、侧隙、尺寸变化、齿根损伤、齿面磨损、对偶件磨损、润滑剂或磨屑状态及失效循环数,并在适用时包含启动、堵转、冲击和耐久工况。测试后检查失效位置,与原始风险排序比较,再批准牌号或调整设计。
把验收要求和失效观察分开记录
组件通过规定次数的验收,与继续运行后何时出现磨损,是两个不同的记录。在一项客户侧 POM 齿轮组件试验中,报告判定样件满足项目规定的次数要求,同时记录了后续小齿轮磨损打滑及二级齿轮的功能状态。
制定类似试验时,应写明负载、运动方式、配对件、润滑、环境、样本数量、点检项目与失效判据。分别记录各级齿轮状态,才能让结果用于后续选材和结构评估。