
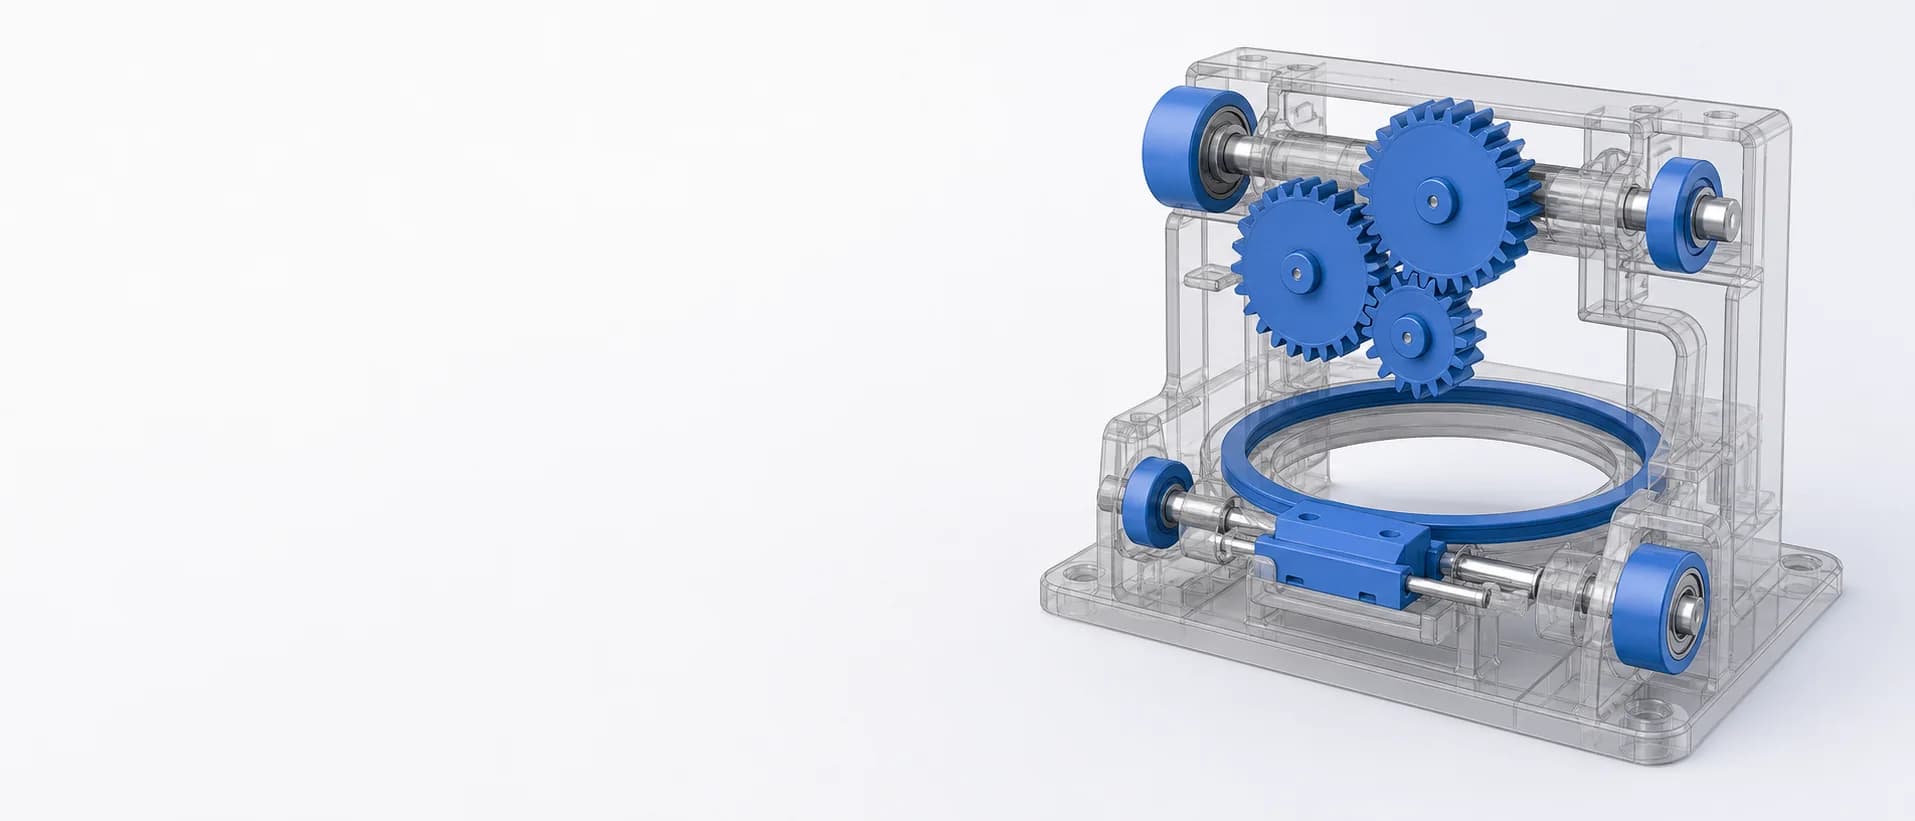
装配传动系统内精密注塑齿轮的 CAD 可视化图

齿轮材料方案

精密塑料齿轮

为注塑传动齿轮、蜗轮和小型齿轮机构选择 POM 材料。从零件的承载、磨损或尺寸问题出发,找到值得验证的材料方向。

你的齿轮,先看哪类 POM?

先缩小材料范围,再结合实际齿轮组件验证具体牌号。

  • 平衡型 POM

    适用场景
    用于常规传动,兼顾尺寸稳定与综合性能。
    验证重点
    在实际扭矩、转速和温度下,验证疲劳表现与尺寸稳定性。
  • 耐磨型 POM

    适用场景
    存在滑动接触,重点关注摩擦与磨损。
    验证重点
    使用实际配对件与润滑条件测试,摩擦系数不能直接换算齿轮寿命。
  • 增强型 POM

    适用场景
    重点关注刚性,以及负载下的变形。
    验证重点
    同时检查纤维取向引起的收缩、翘曲,以及对配对件的磨损。
选型注意事项与适用边界

适用于直齿轮、斜齿轮、小齿轮、行星齿轮、内齿轮、复合齿轮、蜗轮及扇形齿轮。

平衡型 / 未填充 POM

适用于刚性、疲劳能力、尺寸控制、成型性和滑动表现都需要兼顾的平衡型 POM 方向。

仍需在实际扭矩、转速、温度、润滑条件和目标寿命下验证。

耐磨或低摩擦 POM

当干摩擦、齿面磨损、粘滑、摩擦发热或噪声已确认是限制机制时适用。

通用摩擦测试不能预测齿轮箱寿命;应使用实际配对齿轮和润滑剂筛选。

增强型 POM

当齿部或轮毂挠曲、蠕变或结构刚性比表面磨损更受限制时可考虑。

纤维取向可能改变收缩、翘曲、齿面表现和对偶件磨损。

POM 可能不适用的情况

高温、高湿、化学介质或明确的电气要求,可能使项目超出 POM 的实际适用窗口。此时应比较其他聚合物系列,而不是强行将 POM 用于该应用。

打开材料选型指南

应用案例

ETM 100P 用于按摩椅扶手齿轮

针对按摩椅扶手齿轮耐磨表现不足,客户采用 ETM 100P 进行组件验证,随后进入量产并复购。客户侧 1 件样件在左右各 20 kg、25 ± 5°C、45% RH 条件下满足了 27,500 次项目要求;继续运行后记录到小齿轮磨损打滑,试验结论适用于该次样件与工况。

查看完整案例

确认齿轮选材与验证重点

说明现用材料、主要问题和已知工况,我们会协助缩小材料范围,并明确组件还需要验证哪些项目。

讨论您的应用
展开完整项目资料清单

零部件与机构

  • 2D 图纸,以及可提供时的 3D 模型
  • 齿轮类型、齿形、主动或从动位置,以及轴、轴承和壳体环境
  • 当前材料、已知牌号、模具阶段、模穴数和产量

使用与验收条件

  • 扭矩、转速、工作循环、对偶件、润滑、温度、湿度及化学介质接触
  • 齿隙、跳动、尺寸公差、使用寿命、噪声及当前失效现象
  • 所需 TDS、SDS、COA、REACH、RoHS 或其他牌号级资料路径

预期输出

形成材料候选清单、可用牌号数据或资料路径,以及建议的注塑齿轮评估计划。

生产批准仍取决于完整传动系统中的代表性验证。

查看相近零件的材料选择、试模重点与当前项目进展。

查看全部客户案例

正在排查齿轮问题?

按当前遇到的问题,展开相应内容。

磨损、噪声、变形与提前失效

磨损或碎屑

优先检查: 检查实际扭矩与转速、齿面温度、接触印迹、对中、对偶面质量及润滑。

材料应对方向: 只有在接触表现仍是限制因素时,才筛选耐磨或低摩擦 POM。

噪声、发热、粘滑或卡滞

优先检查: 检查齿隙、跳动、中心距、轴与壳体对中、冷热尺寸及工作循环。

材料应对方向: 先区分几何、装配波动和热间隙与材料表现,再考虑摩擦改性配方。

齿根开裂或断齿

优先检查: 检查裂纹起点、峰值与堵转载荷、冲击历史、齿根几何、浇口与熔接线位置及注塑缺陷。

材料应对方向: 确认疲劳、刚性和过载是主导限制后,再比较平衡型或增强型 POM。

孔、轮毂或尺寸波动

优先检查: 检查过盈量、轮毂—轮辐—齿圈平衡、冷却、保压、浇口、工艺历史及分模穴测量。

材料应对方向: 先修正模具或工艺波动;增强材料还可能增加各向异性收缩和翘曲风险。

材料选型判据

载荷与疲劳

  • 结合齿根几何,综合审核连续、峰值、启动、堵转、换向及冲击载荷。
  • 采用接近量产的几何、工作循环、温度和预期寿命进行验证。

转速与摩擦发热

  • 审核转速、连续或间歇工作、封闭空间、冷却和齿面温度。
  • 在代表性运行测试中跟踪齿面磨损与温度。

接触系统

  • 审核配对材料、硬度与表面质量、接触印迹、间隙及润滑。
  • 比较磨损表现时使用量产对偶件与润滑剂。

精度、环境与寿命

  • 综合审核齿隙、跳动、齿形精度、温度、湿度、流体、使用寿命和噪声。
  • 在调湿后的完整总成中确认表现,而不是只测试单个松散齿轮。
模具与注塑

注塑结构

  • 平衡轮毂、轮辐、加强筋、齿圈和齿部截面,减少冷却与收缩不均。
  • 结合齿轮几何审核孔、轴、过盈配合、花键、滚花及嵌件应力。

流动与尺寸

  • 模具冻结之前审核浇口与熔接线位置。
  • 根据所选材料和试模件测量结果确定收缩补偿、保压、冷却及检验时间。
  • 对于增强材料,评估纤维取向和不同模穴的尺寸波动。
注塑齿轮验证

注塑件检查

  • 在约定调湿时间后测量齿形、节距、跳动、孔位、齿隙及模穴间差异。
  • 检查工作齿面、齿根、浇口、熔接线区域、飞边、错位及顶出损伤。

总成检查

  • 使用实际配对齿轮,在代表性扭矩、转速、温度、润滑和工作循环下运行。
  • 在要求周期内跟踪磨损、温度、噪声、齿隙变化、对偶件状态和失效位置。