
Définissez les conditions des engrenages avant de comparer les matériaux
Commencez par les exigences de transmission, pas par les noms de résine préférés. Enregistrez le type d'engrenage, le pas de module ou de diamètre, le nombre de dents, la largeur de dent, le rapport de transmission, le couple d'entrée et de sortie, la plage de vitesse, le sens de rotation, le démarrage/arrêt, le cycle de service, la durée de vie cible et le jeu acceptable, et distinguez le couple de fonctionnement normal du démarrage, du calage, du blocage, de l'inversion, du freinage et d'autres événements de choc.
Définir l'environnement de fonctionnement de la zone d'engrènement. La température ambiante n'est pas nécessairement égale à la température de la surface de la dent car la vitesse, la charge, la friction et la lubrification génèrent de la chaleur localisée. Incluez également les sources de chaleur à proximité, le refroidissement, les produits chimiques, la poussière, le lavage, l'humidité, le bruit attendu, les restrictions de maintenance et si les engrenages fonctionnent à sec, sont lubrifiés initialement ou sont lubrifiés en continu.
- Spectre de couple, plage de vitesse, rotation inverse, impact et nombre de cycles attendu
- Géométrie des engrenages, support d'arbre, alignement, rigidité du carter et jeu
- Températures environnementales et locales, produits chimiques, contaminants et humidité
- Méthodes de lubrification, intervalles d'entretien, objectifs de bruit et d'efficacité
Identification des modes de défaillance dominants
Les engrenages peuvent échouer à partir de la racine de la dent en raison de flexions répétées, ou de l'usure ou de l'endommagement de la surface de la dent, ou encore d'une déformation qui modifie le maillage. Même si le matériau ne se brise pas, le fluage, la dilatation thermique, le retrait du moulage, le mouvement de la position du trou, la contrainte du moyeu, l'excentricité de l'arbre et le mouvement du boîtier modifieront le jeu et le contact avec la surface des dents.
Ne simplifiez pas ces risques en nécessitant des grades « plus solides » ou « plus résistantes à l'usure ». Un module plus élevé peut réduire la déflexion des dents, mais n'améliore pas nécessairement la résistance aux chocs, le comportement de la ligne de soudure, le bruit ou l'usure de la contrepartie ; des valeurs de frottement plus faibles ne peuvent pas à elles seules prouver la résistance à la fatigue ou la précision dimensionnelle. Les modes de défaillance doivent être classés et les méthodes de mesure définies.
Tableau des preuves de défaillance d'engrenage
Évaluez la paire de contacts complète
Même grade de POM avec de l'acier trempé, un métal plus doux, un autre POM, PA Ou les performances peuvent être différentes lorsque le la surface du revêtement est adaptée. Enregistrez les matériaux actifs et entraînés, la dureté et l'état de la surface, le profil des dents, les grades de contact, l'alignement, la lubrification, la pression, la vitesse et les débris ou contaminants d'usure attendus. L’usure des engrenages doubles peut être tout aussi importante que l’usure des engrenages POM.
Évaluez respectivement la friction de démarrage et de fonctionnement, l'usure adhésive ou abrasive, le bruit, les vibrations, la chaleur de friction, la compatibilité des lubrifiants et les performances de rodage. Le contact plastique sur plastique et le fonctionnement à sec nécessitent une prudence particulière, car la dissipation thermique et l'usure de l'adhésif peuvent devenir des facteurs dominants. Les données tribologiques spécifiques à un grade ne sont pertinentes que lorsqu'elles sont associées aux matériaux, pressions, vitesses, températures, surfaces et méthodes d'essai pertinentes pour l'application.
- Matériaux actifs et entraînés, dureté, états de surface et marques de contact avec la surface des dents
- Fonctionnement à sec, lubrification initiale ou condition de lubrification continue
- Pression, vitesse de glissement et de roulement, conditions de travail, température et dissipation thermique
- Usure des engrenages, bruit, efficacité, débris d'usure et état du lubrifiant des deux côtés
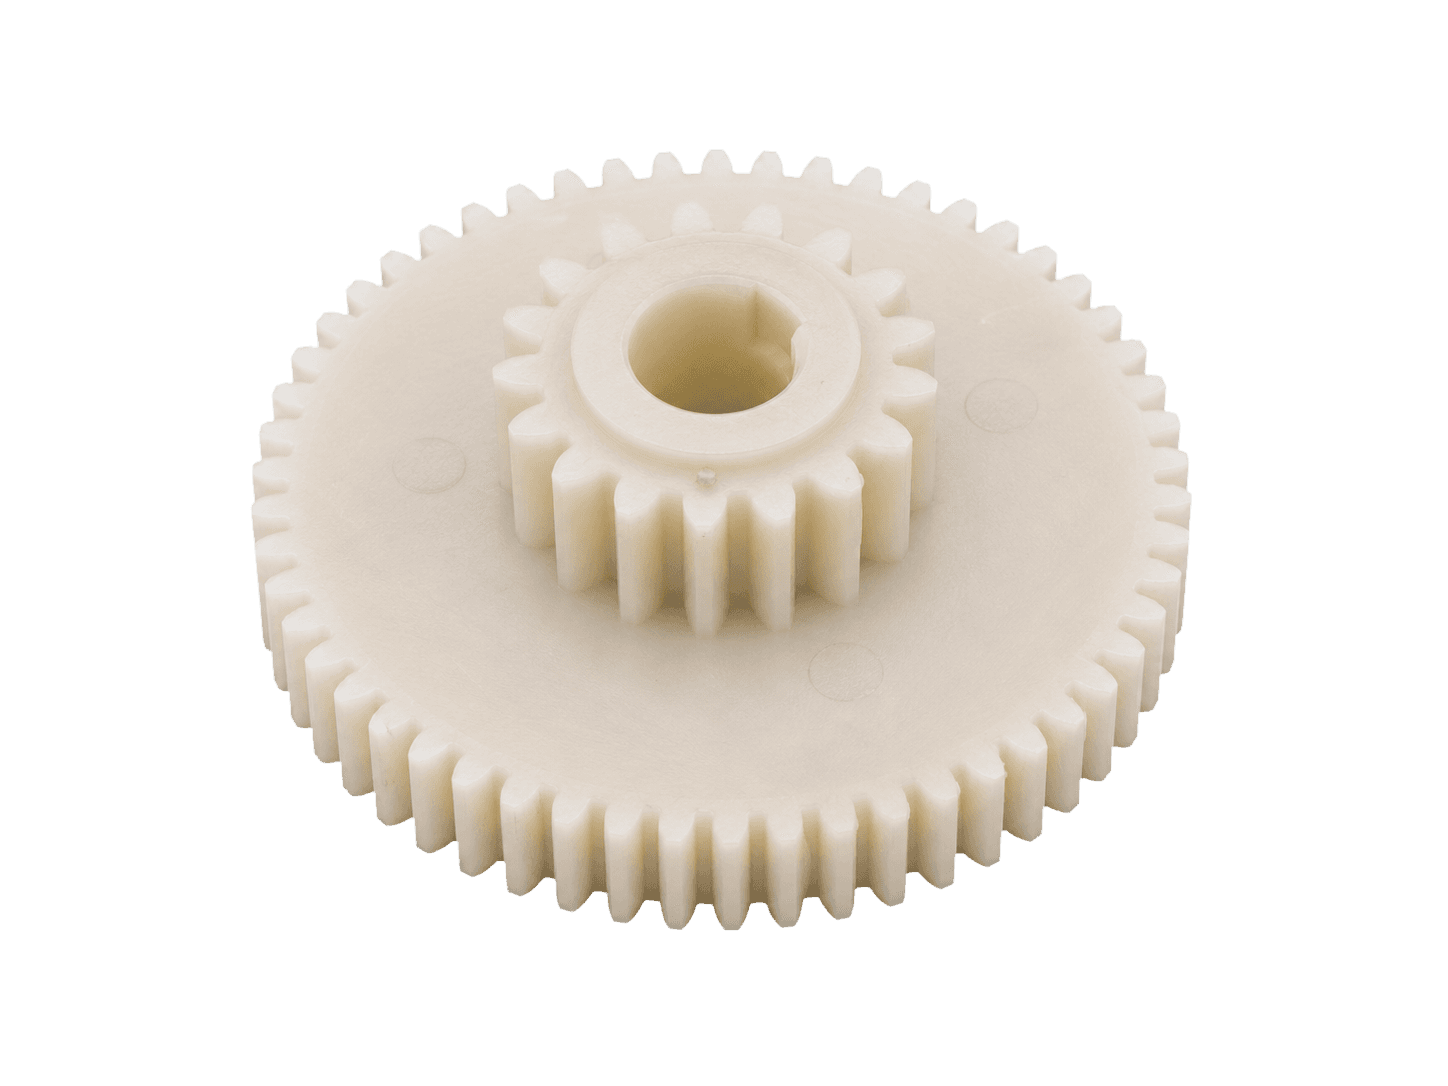
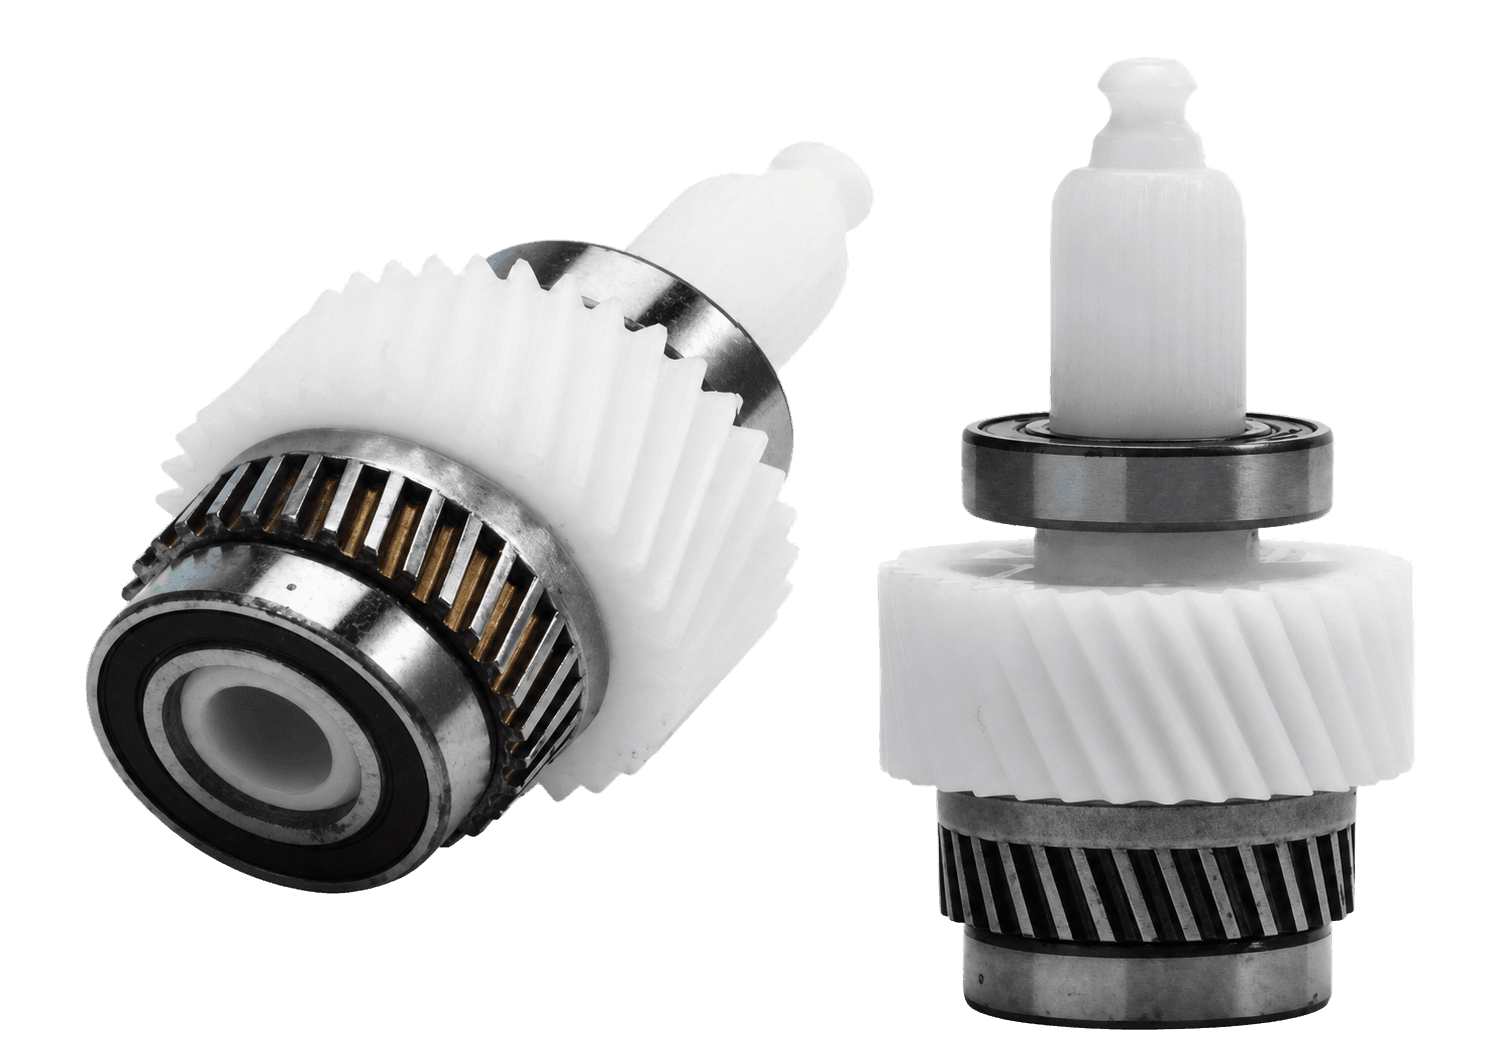
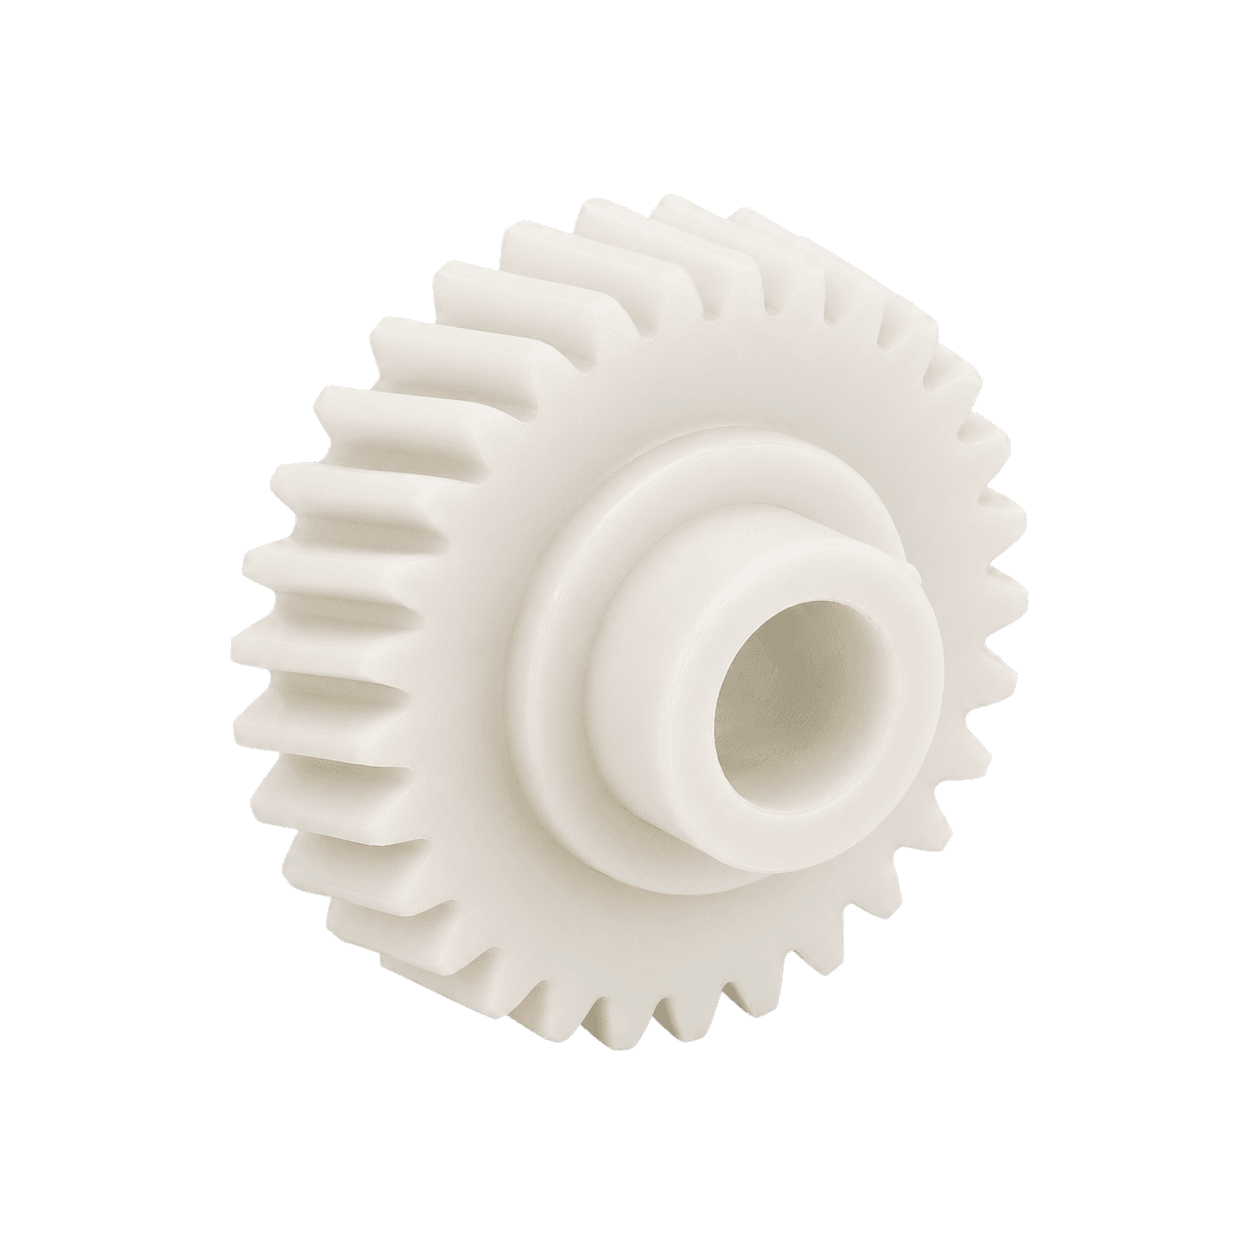
Les images montrent uniquement des géométries appliquées représentatives. Le profil des dents, la conception du moyeu, les matériaux doubles, les supports et les chemins de charge modifieront les éléments de révision ; les images ne représentent pas les grades finales de résine.
- Engrenages droits composés
- Composants d'engrenages hélicoïdaux
- Engrenage de moyeu
Associez la sélection des matériaux et la conception de moulage par injection de précision
Même si les calculs de matériaux réussissent, les engrenages peuvent toujours échouer en raison d'une mauvaise rondeur, concentricité, pas de dent, profil de dent, faux-rond, ajustement des trous ou jeu. L'emplacement de la porte, la direction du flux, les lignes de soudure, les transitions d'épaisseur de paroi, l'épaisseur du bord et de l'âme, la conception du moyeu et de la nervure, l'équilibre de refroidissement, les différences d'éjection et de cavité doivent être examinés. Ces facteurs affectent le retrait au moulage, la contrainte résiduelle, la précision de la forme des dents et la relation entre le trou et le cercle de graduation.
Le retrait TDS n'est pas une tolérance d'engrenage fini. La grade cible et la fenêtre de moulage doivent être déterminées en premier, puis l'engrenage portant la grade de la cavité du moule doit être mesuré après le temps d'ajustement de l'humidité spécifié, et les dimensions critiques et la fonction de maillage réelle doivent être vérifiées en même temps. Les prototypes usinés peuvent prendre en charge les premiers travaux de géométrie ou d'assemblage, mais les prototypes moulés par injection sont toujours nécessaires pour reproduire les peaux moulées, le retrait, l'orientation, les lignes de soudure et les fluctuations du processus.
Sélectionnez l'orientation de la grade en fonction du risque dominant
Le POM non chargé peut être la première direction d'évaluation lorsque la ténacité, la fatigue, le moulage de précision et les performances de retrait relativement équilibrées sont importantes ; lorsque la durée de vie du contact, la force de fonctionnement, le bruit ou les performances de fonctionnement à sec dominent, des modifications résistantes à l'usure ou à faible frottement peuvent être envisagées. Le POM renforcé modifie la rigidité et le comportement au fluage, mais l'orientation des fibres, le comportement de la surface des dents, les lignes de soudure, la réponse aux chocs et l'usure des pièces doubles doivent être évalués sur les engrenages moulés par injection.
POM et PA ne doivent pas être classés dans un ordre général. Les POM sont généralement évalués lorsqu’une réponse hygroscopique et une cohérence dimensionnelle inférieures sont requises ; Les grades PA peuvent offrir différents équilibres de ténacité, de température, d’usure ou d’impact, mais le conditionnement par l’humidité peut affecter leur taille et leurs performances. La grade exacte doit être comparée en utilisant les mêmes conditions de fonctionnement et critères d'acceptation des engrenages dans les conditions d'humidité et de température attendues.
- Utiliser le POM standard comme direction de référence pour le moulage, la fatigue et l'équilibre de précision
- Évaluez le POM modifié résistant à l'usure lorsque l'usure de la surface de la dent et de sa contrepartie domine la durée de vie
- Évaluez les POM à faible frottement lorsque la résistance de fonctionnement, le fluage, le bruit ou la chaleur sont dominants
- Après avoir entièrement examiné le compromis entre l'orientation et les performances, envisagez des matériaux de renforcement ou d'autres polymères
Vérifiez les systèmes d'entraînement par engrenages dans des conditions représentatives
Les calculs et les simulations peuvent être utilisés pour sélectionner initialement la géométrie et les matériaux candidats, mais les engrenages devraient finalement être publiés via des tests. Des prototypes traçables sont moulés à l'aide de moules cibles ou de cavités de moule représentatives, et les matériaux, lots, processus, dimensions et conditions de conditionnement sont enregistrés. Testez les systèmes complets d'entraînement par engrenages sous les arbres cibles, les roulements, les boîtiers, les paires d'engrenages, la lubrification, l'alignement, le spectre de charge, la vitesse, la rotation inverse, la température et l'environnement.
Un plan de test efficace doit mesurer le couple ou l'efficacité, la température de la zone de maillage, le bruit ou les vibrations, le jeu, les changements dimensionnels, les dommages à la racine de la dent, l'usure de la surface de la dent, l'usure des pièces doubles, l'état du lubrifiant ou des débris d'usure et le nombre de cycles de défaillance, et inclure les conditions de démarrage, de décrochage, d'impact et d'endurance, le cas échéant. Après les tests, vérifiez l'emplacement de la défaillance et comparez-le avec le classement de risque initial avant d'approuver le grade ou d'ajuster la conception.