
选择纤维前先定义性能缺口
增强材料的评估应针对当前材料或设计存在的性能缺口。缺口可能涉及载荷下挠度、蠕变、尺寸变化、重量、电气表现、温度、表面质量、磨损或这些因素的组合。只有定义载荷方向、时长、温度、允许位移和测试方法后,“提高刚性”才是完整需求。
对于现有零部件,应比较当前材料、测得的失效、图纸、成型记录和验收限值;对于新零部件,应在选择聚合物基材或纤维体系前,定义载荷工况、关键尺寸、装配、环境、安全系数、外观限值和验证方法。
- 载荷方向、时长、循环、冲击和允许变形
- 关键尺寸、公差、蠕变及温度或水分暴露
- 电气、重量、表面、颜色、磨损和对偶件要求
- 当前基准、失效证据、目标结果和合格标准
玻璃纤维与碳纤维解决不同问题
玻纤配方优先用于承载刚性与变形控制;需要刚性与导电复合功能时,将碳纤维配方纳入首轮。两者分别比较取向收缩、装配韧性与对偶面磨耗。
两种纤维体系都会产生方向性,因为成型纤维取向跟随零部件几何和流动历史。浇口位置、流长、熔接线、加强筋、柱位、壁厚变化和载荷方向都会影响结果。应根据注塑零部件表现、加工可行性、资料和完整项目要求比较,而不只是比较纤维比例。
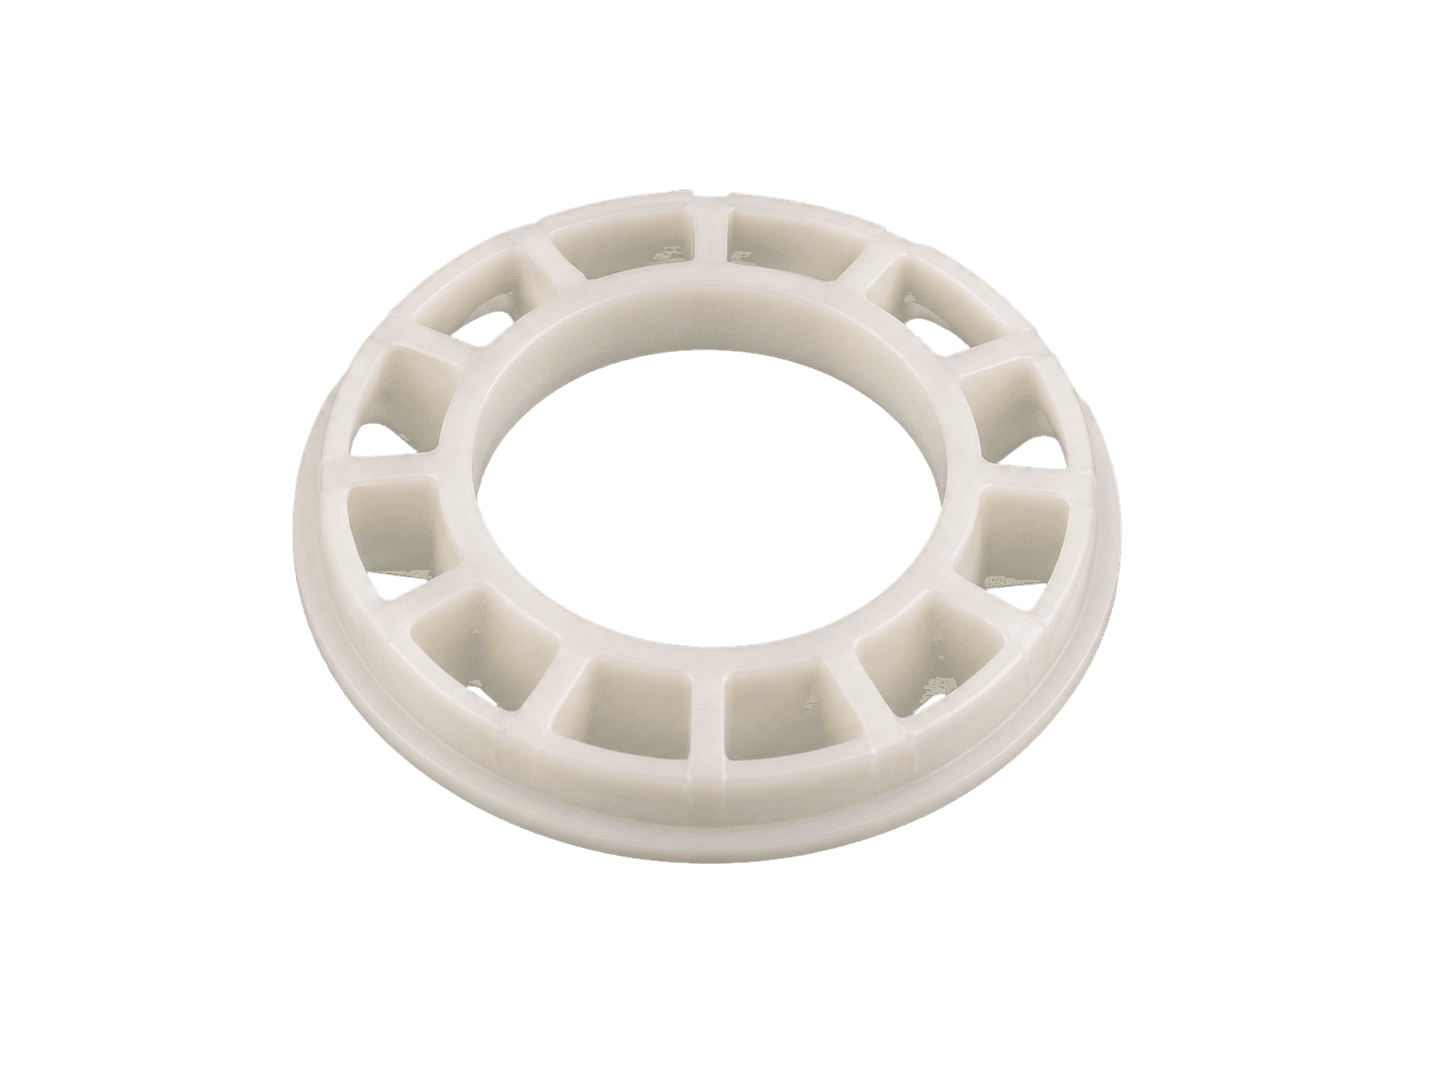
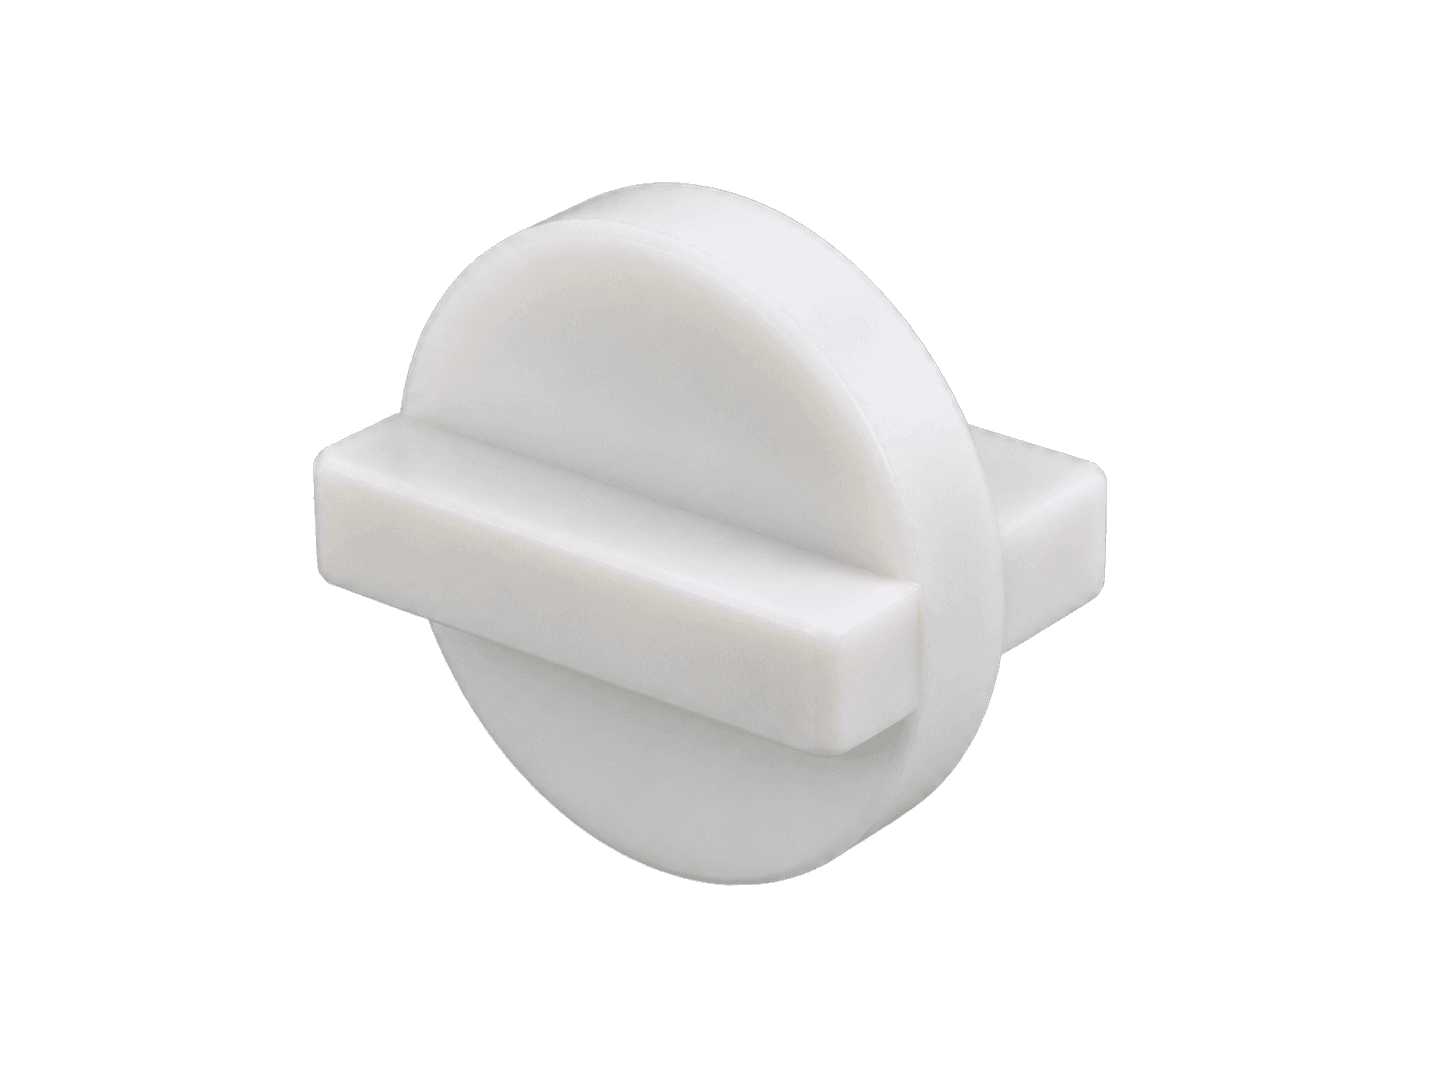
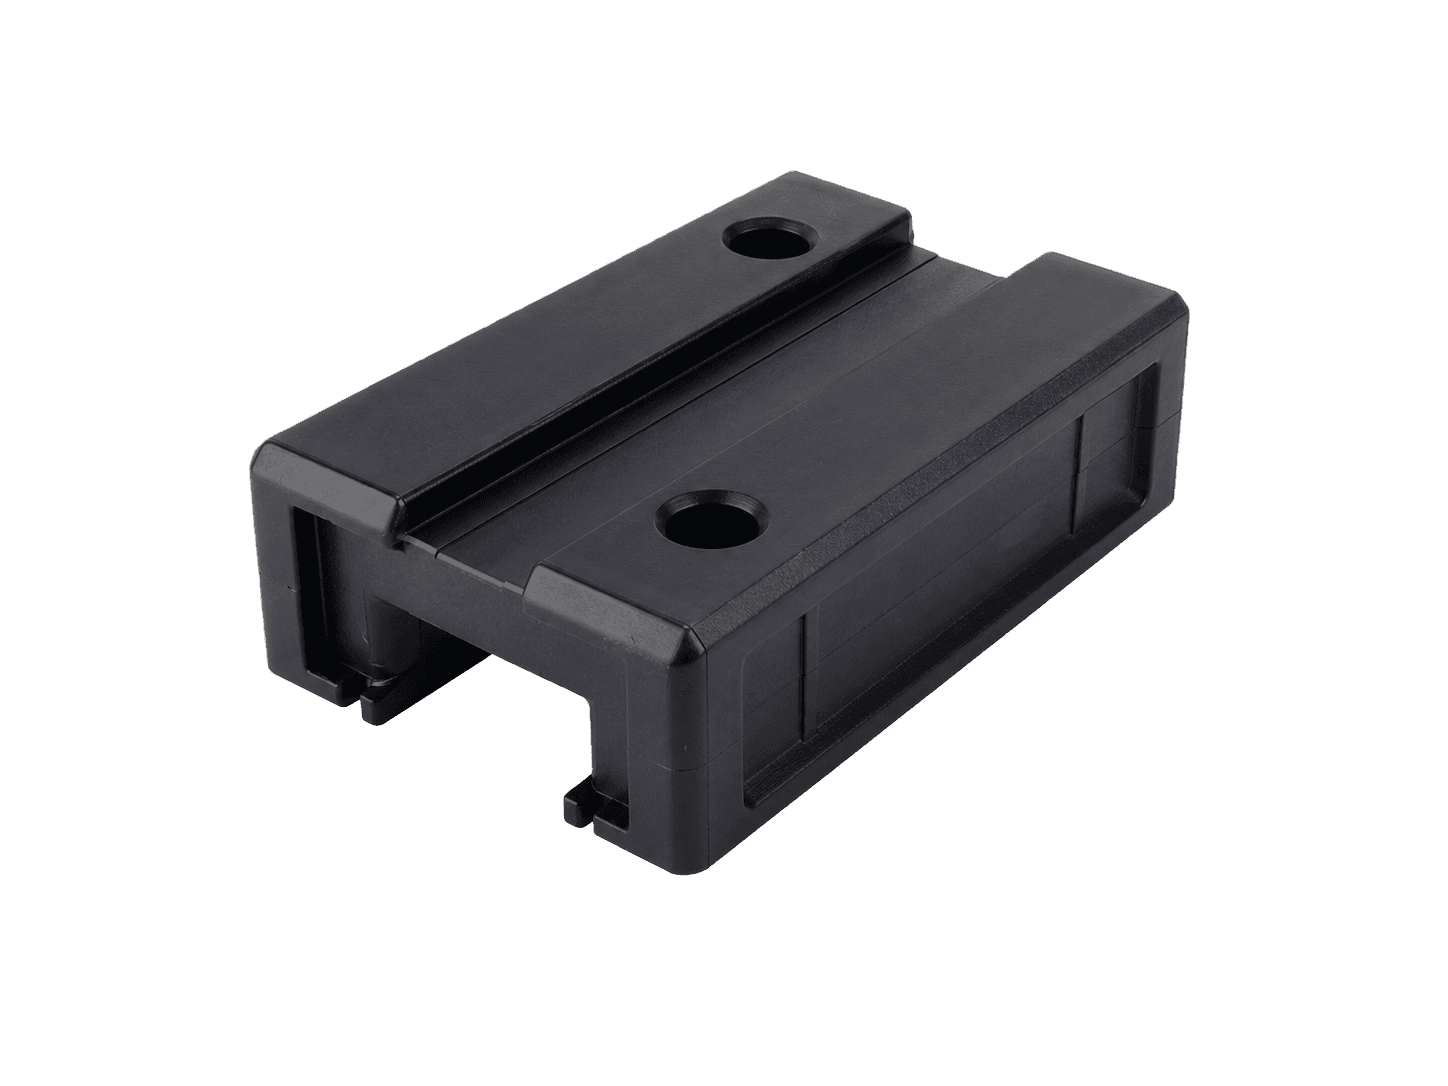
图片仅展示代表性应用几何。载荷方向、流动路径、取向、对偶面和尺寸基准必须在实际注塑零部件上确认;图片不代表最终增强比例。
- 轴承保持架几何
- 联轴器嵌件
- 直线导向块
确定增强方向前先选择聚合物基材
增强选择不能与基础聚合物分开。需要精密注塑、滑动表现、较低吸湿响应,或现有应用平台以 POM 为基础时,POM 仍可能适用;当温度、化学、结构、电气或加工目标需要不同平衡时,则可能需要评估 PA6、PA66、PPA、PPS 或其他工程聚合物。
POM 先比较 EGH302H(15% 玻纤)与 EGH602H(30% 玻纤);需要导电与刚性时加入 ECF300(30% 碳纤维)。转向聚酰胺时,以 EAG130 PA6 GF30 和 EAG230 PA66 GF30 区分基材与调湿影响。
放行注塑零部件,而不是纤维比例
有效项目应经过清晰的证据关口。先比较可用牌号数据并确认所需资料;再审核模具充填、取向、熔接线、模具、设备能力和预期工艺风险;之后成型可追溯样品,并根据约定基准测量尺寸、翘曲、外观、装配、力学或电气功能和环境保持。
生产放行应针对准确配方、颜色、工艺窗口、调湿方法、测试方法和验收标准。不能用通用增强数值或未声明的开发能力,替代牌号专属数据和代表性注塑零部件验证。