
Necessidade de desempenho e escolha da fibra
A avaliação de materiais reforçados deve responder a uma limitação do material ou do projeto atual. Ela pode envolver deflexão sob carga, fluência, variação dimensional, peso, propriedades elétricas, temperatura, superfície, desgaste ou uma combinação desses fatores. Um pedido de maior rigidez só está completo com direção e duração da carga, temperatura, deslocamento admissível e método de ensaio definidos.
Para peças existentes, materiais atuais, falhas medidas, desenhos, registros de moldagem e limites de aceitação devem ser comparados; para peças novas, casos de carga, dimensões críticas, montagem, meio ambiente, fatores de segurança, limites de aparência e métodos de verificação devem ser definidos antes de selecionar um substrato polimérico ou sistema de fibra.
- Direção da carga, duração, ciclo, impacto e deformação permitida
- Dimensões críticas, tolerâncias, fluência e exposição à temperatura ou umidade
- Requisitos elétricos, de peso, superfície, cor, desgaste e contraparte
- Benchmarks atuais, evidências de falha, resultados alvo e critérios de aceitação
Fibra de Vidro vs. Carbono Resolve Diferentes Problemas
Priorize vidro para rigidez e deformação; inclua carbono para rigidez e condutividade. Compare contração orientada, tenacidade e desgaste da contraparte em cada um.
Ambos os sistemas de fibra desenvolvem direcionalidade porque a orientação da fibra de moldagem segue a geometria da peça e o histórico de fluxo. A localização da porta, o comprimento do fluxo, as linhas de solda, os reforços, a localização das colunas, as alterações na espessura da parede e a direção da carga afetam os resultados. As comparações devem ser baseadas no desempenho da peça moldada por injeção, na viabilidade de processamento, nos materiais e nos requisitos completos do projeto, e não apenas nas proporções de fibra.
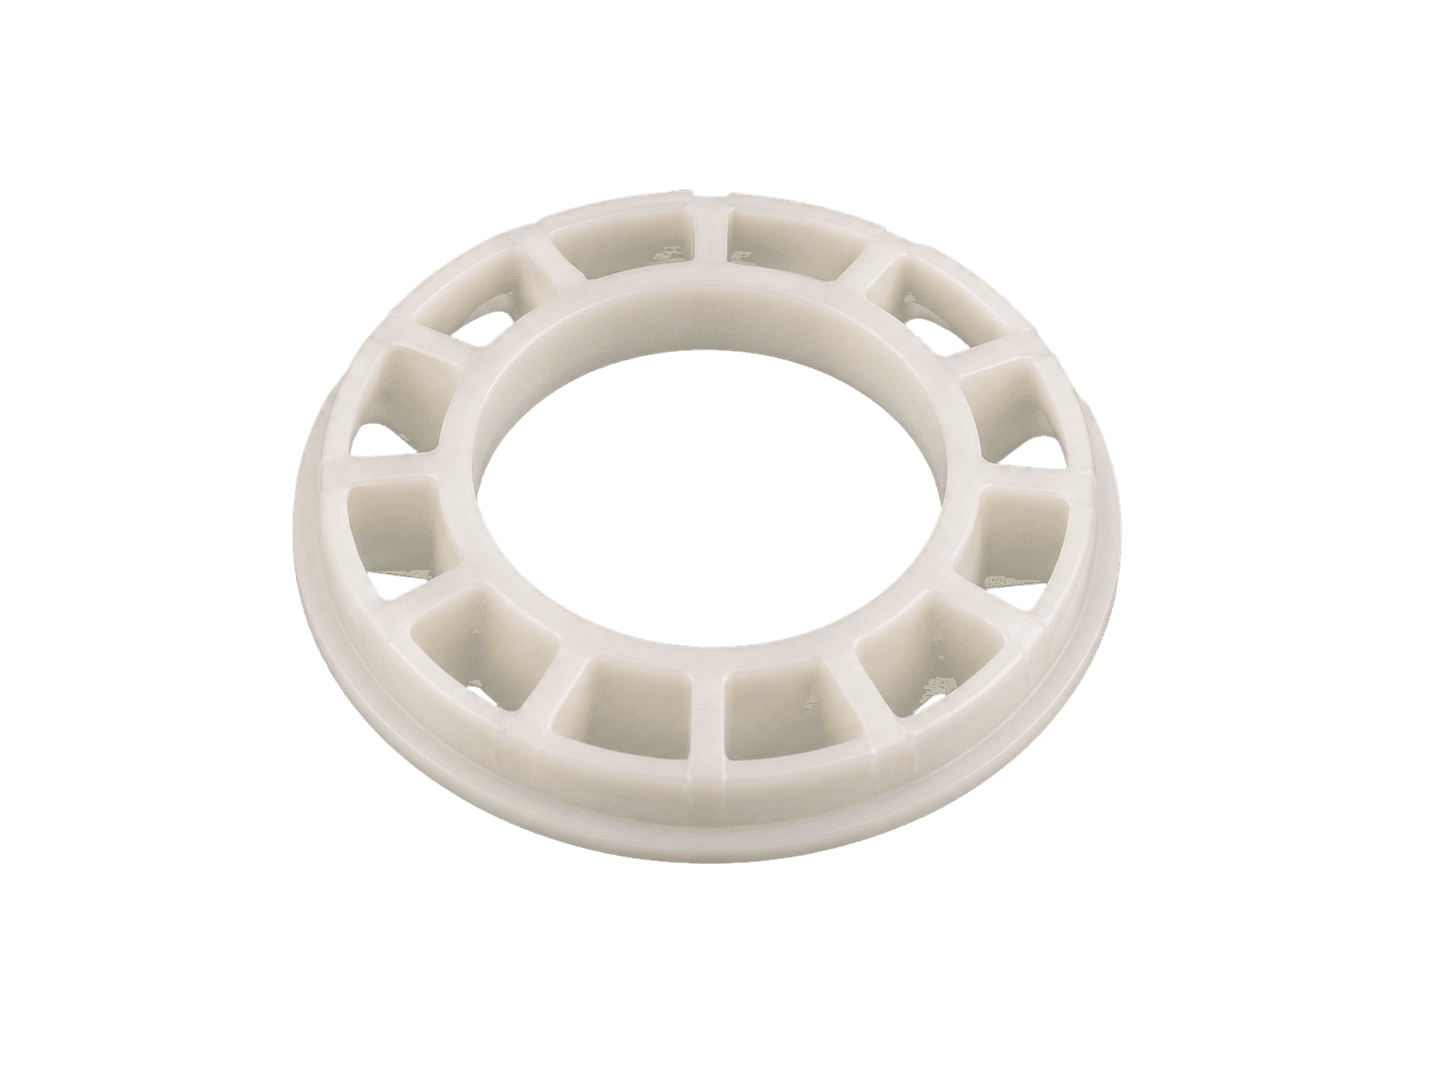
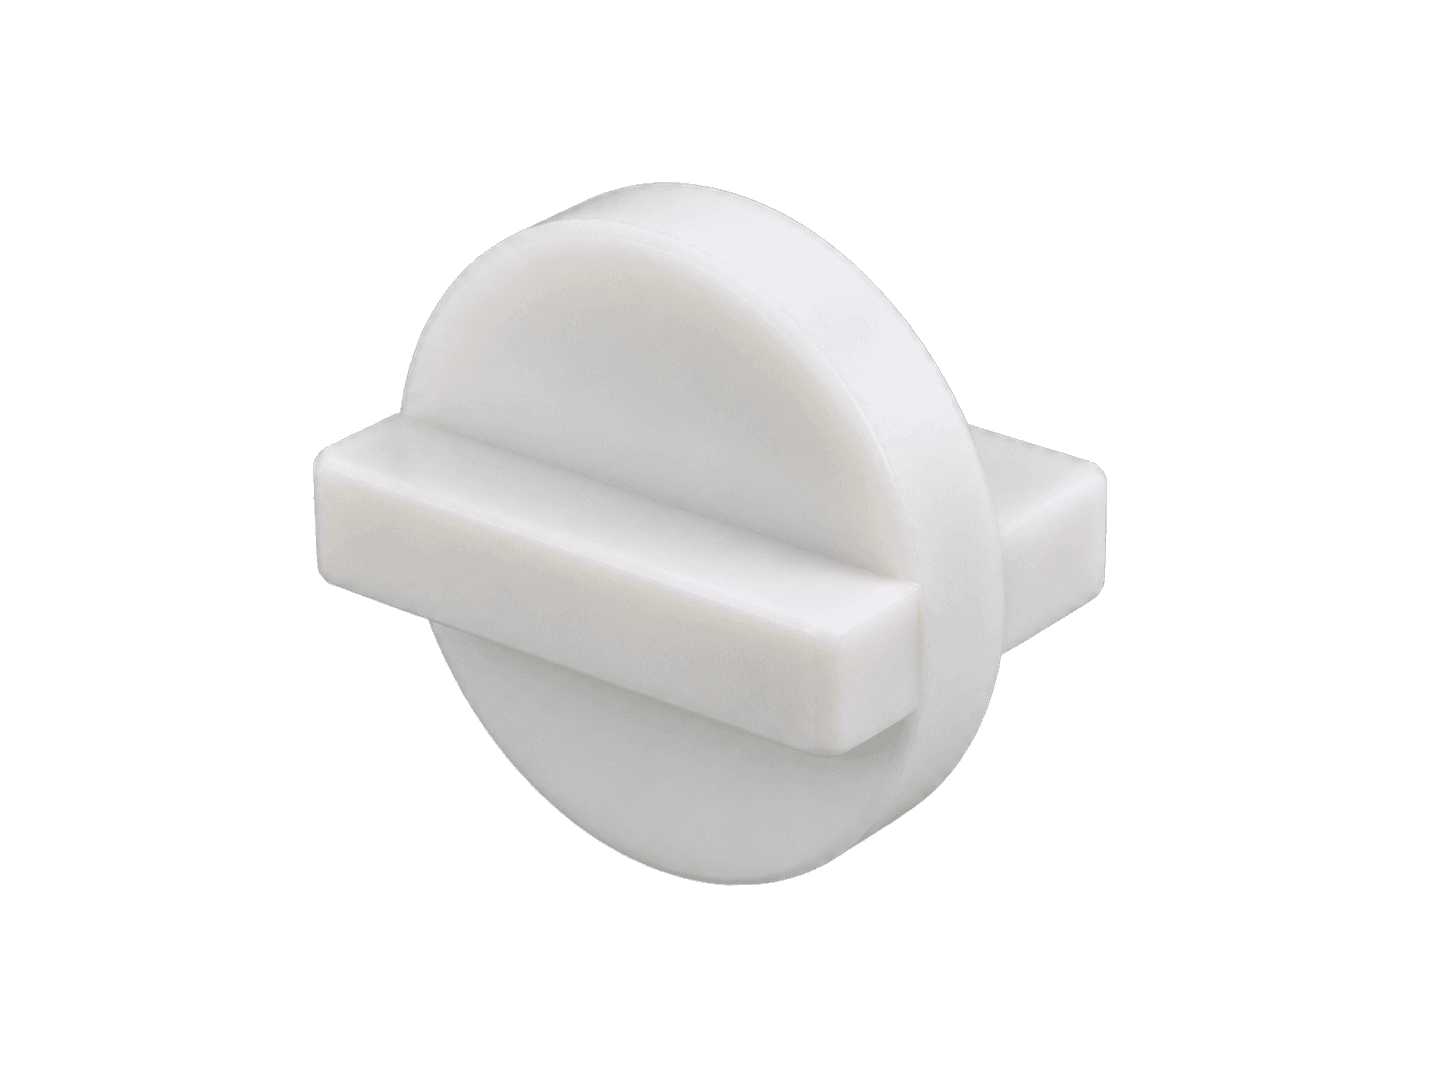
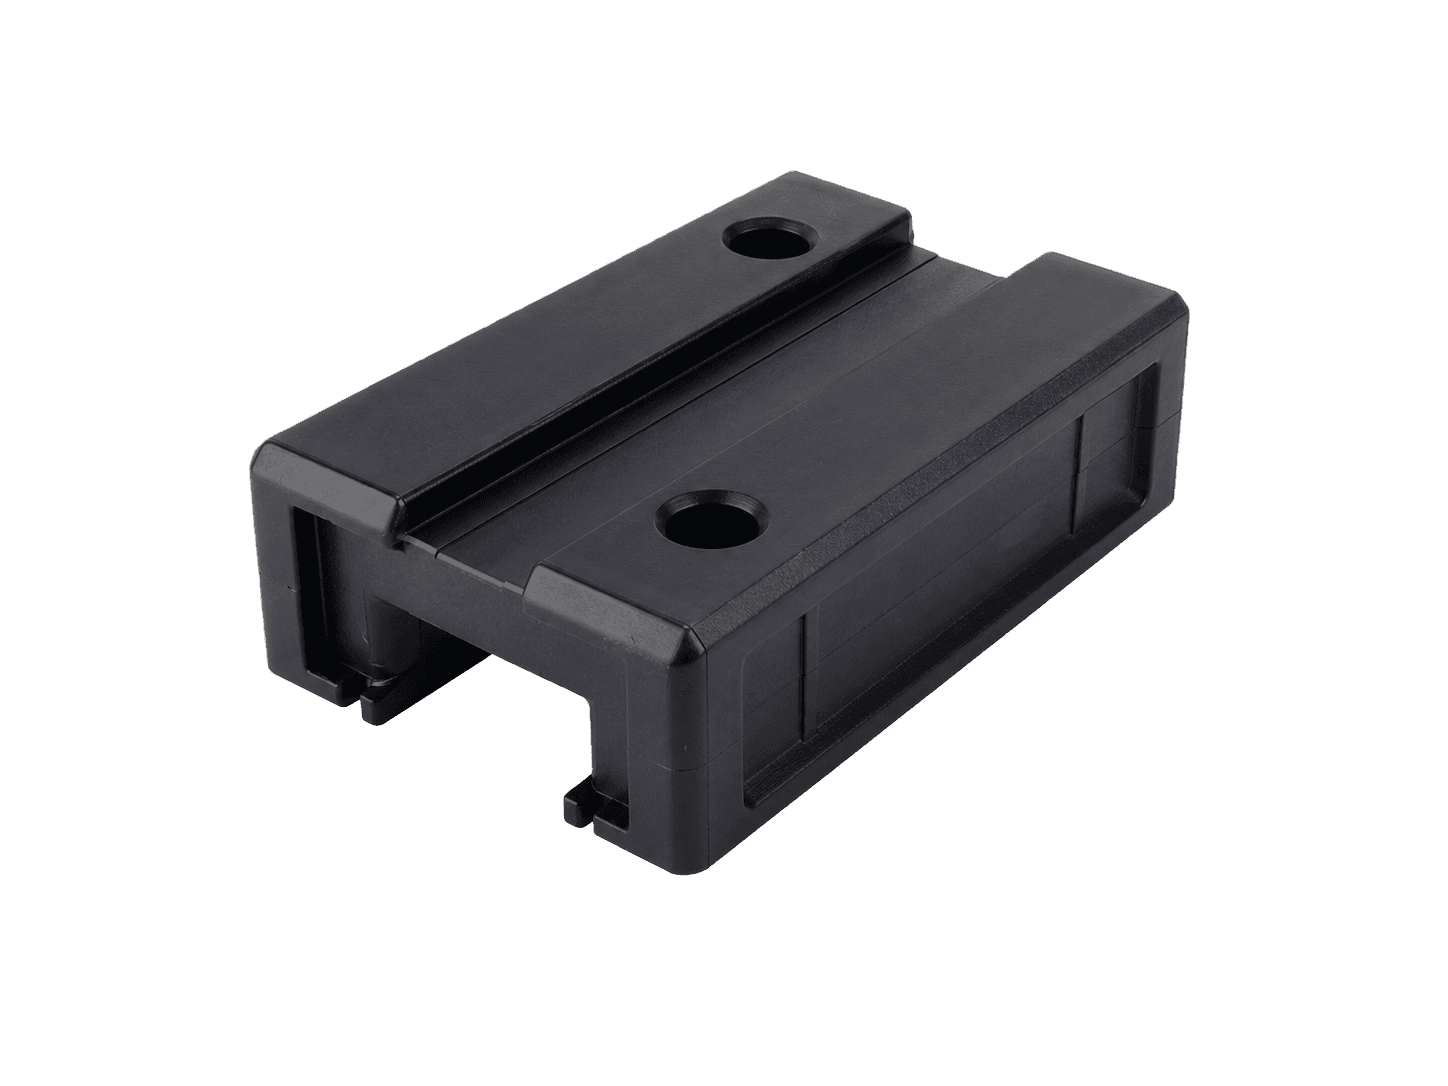
As imagens mostram apenas geometrias aplicadas representativas. Direções de carga, caminhos de fluxo, orientações, planos duplos e dados dimensionais devem ser confirmados na peça moldada real; as imagens não representam proporções finais aprimoradas.
- Geometria da gaiola do rolamento
- Inserção de acoplamento
- Bloco de guia linear
Polímero de base e escolha do reforço
As opções de reforço não podem ser separadas do polímero base. Quando for necessária moldagem por injeção de precisão, comportamento de deslizamento, menor resposta higroscópica ou a plataforma de aplicação existente for baseada em POM, o POM ainda pode ser adequado; quando as metas de temperatura, químicas, estruturais, elétricas ou de processamento exigem um equilíbrio diferente, então PA6, PA66, PPA, PPS ou outros polímeros de engenharia podem precisar ser avaliados.
Em POM, compare EGH302H (15% FV) e EGH602H (30% FV); acrescente ECF300 (30% carbono) para condutividade e rigidez. Em poliamidas, use EAG130 PA6 GF30 e EAG230 PA66 GF30 para separar matriz e condicionamento.
Libere peças moldadas por injeção, não proporção de fibra
Projetos eficazes devem passar por uma clara barreira de evidências. Primeiro compare os dados de graus disponíveis e confirme as informações necessárias; em seguida, revise o preenchimento do molde, a orientação, as linhas de solda, os moldes, as capacidades dos equipamentos e os riscos esperados do processo; em seguida, molda amostras rastreáveis e mede dimensões, empenamento, aparência, montagem, função mecânica ou elétrica e manutenção ambiental de acordo com parâmetros de referência acordados.
A liberação de produção deve ser baseada em fórmula precisa, cor, janela de processo, método de controle de umidade, método de teste e critérios de aceitação. Valores gerais aprimorados ou capacidades de desenvolvimento não declaradas não podem ser usados para substituir dados específicos da grau e verificação de peças moldadas por injeção representativas.