
Leistungsbedarf und Faserauswahl
Verstärkungswerkstoffe sind anhand der Leistungslücke des aktuellen Materials oder Designs zu bewerten. Diese kann Durchbiegung unter Last, Kriechen, Maßänderungen, Gewicht, elektrische Eigenschaften, Temperatur, Oberfläche, Verschleiß oder mehrere dieser Aspekte betreffen. Eine Forderung nach höherer Steifigkeit ist erst mit Lastrichtung, Dauer, Temperatur, zulässiger Verformung und Prüfverfahren vollständig beschrieben.
Für vorhandene Teile sollten aktuelle Materialien, gemessene Fehler, Zeichnungen, Formaufzeichnungen und Akzeptanzgrenzen verglichen werden; Für neue Teile sollten Lastfälle, kritische Abmessungen, Montage, Umgebung, Sicherheitsfaktoren, Erscheinungsgrenzen und Überprüfungsmethoden definiert werden, bevor ein Polymersubstrat oder ein Fasersystem ausgewählt wird.
- Lastrichtung, Dauer, Zyklus, Stoß und zulässige Verformung
- Kritische Abmessungen, Toleranzen, Kriechen und Temperatur- oder Feuchtigkeitseinwirkung
- Elektrische, Anforderungen an Gewicht, Oberfläche, Farbe, Abnutzung und Gegenstück
- Aktuelle Benchmarks, Ausfallnachweise, Zielergebnisse und Akzeptanzkriterien
Glasfaser und Kohlefaser lösen unterschiedliche Probleme
Priorisieren Sie Glasrezepturen für Steifigkeit und Verformungskontrolle, Kohlenstofffaser bei Steifigkeit plus Leitfähigkeit. Vergleichen Sie Orientierungsschwindung, Montagezähigkeit und Gegenflächenverschleiß getrennt.
Beide Fasersysteme entwickeln eine Richtungsabhängigkeit, da die Ausrichtung der Formfasern der Teilegeometrie und dem Strömungsverlauf folgt. Anschnittposition, Fließlänge, Bindenähte, Versteifungen, Stützenpositionen, Wandstärkenänderungen und Lastrichtung wirken sich alle auf die Ergebnisse aus. Vergleiche sollten auf der Leistung der Spritzgussteile, der Verarbeitungsmöglichkeit, den Materialien und den gesamten Projektanforderungen basieren, nicht nur auf den Faserverhältnissen.
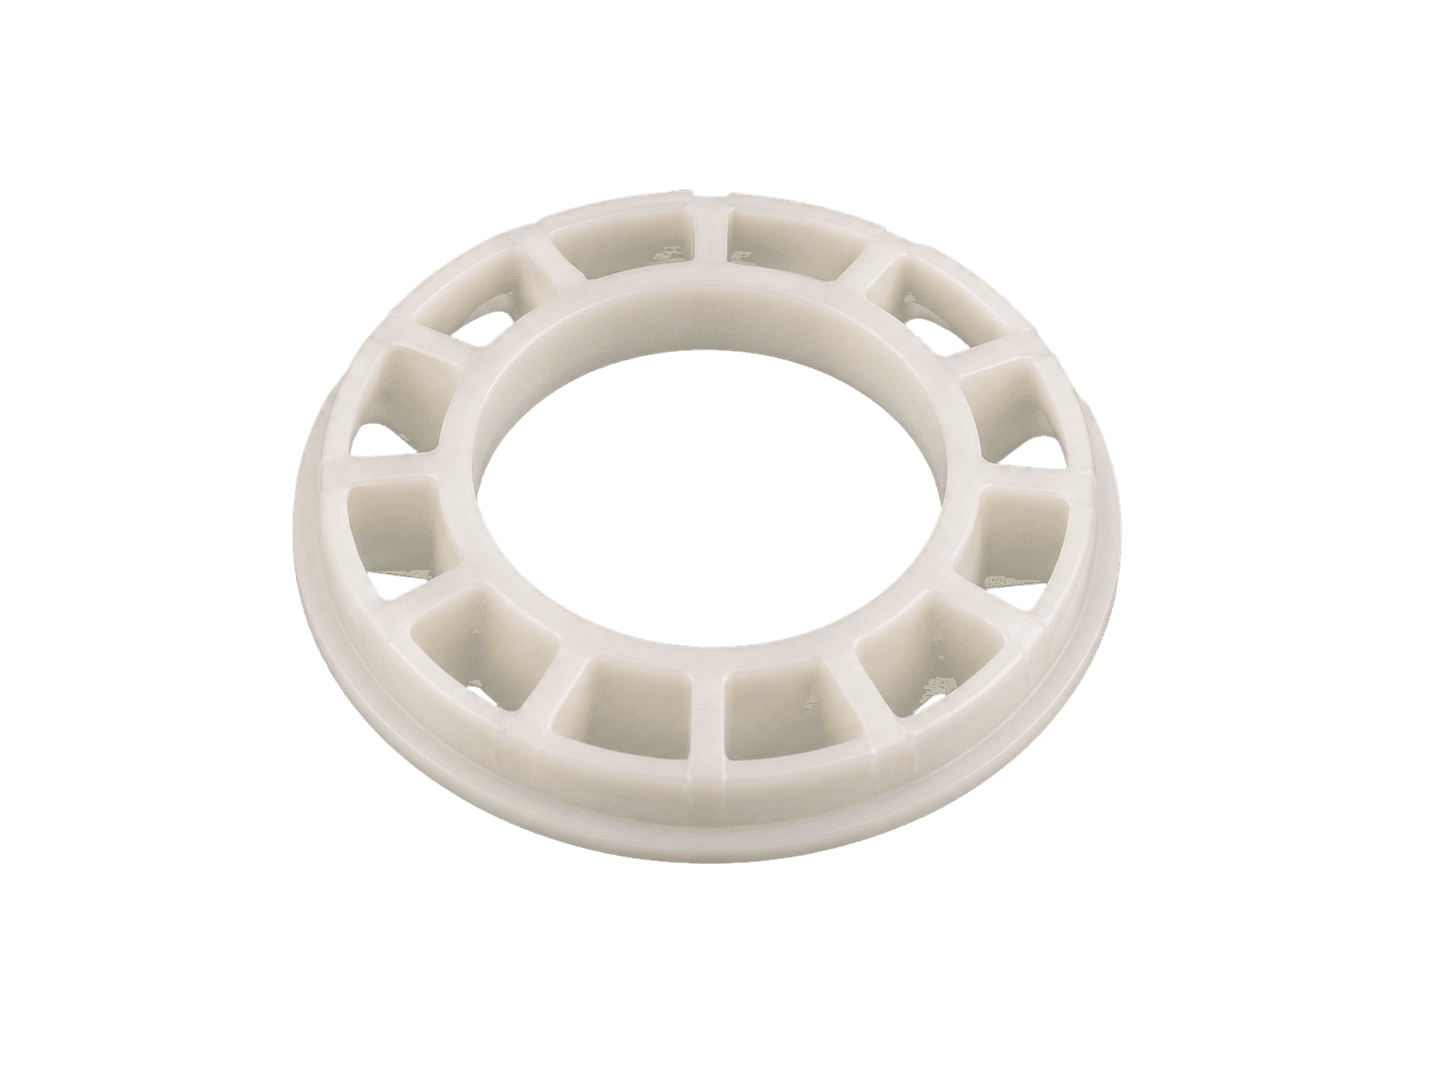
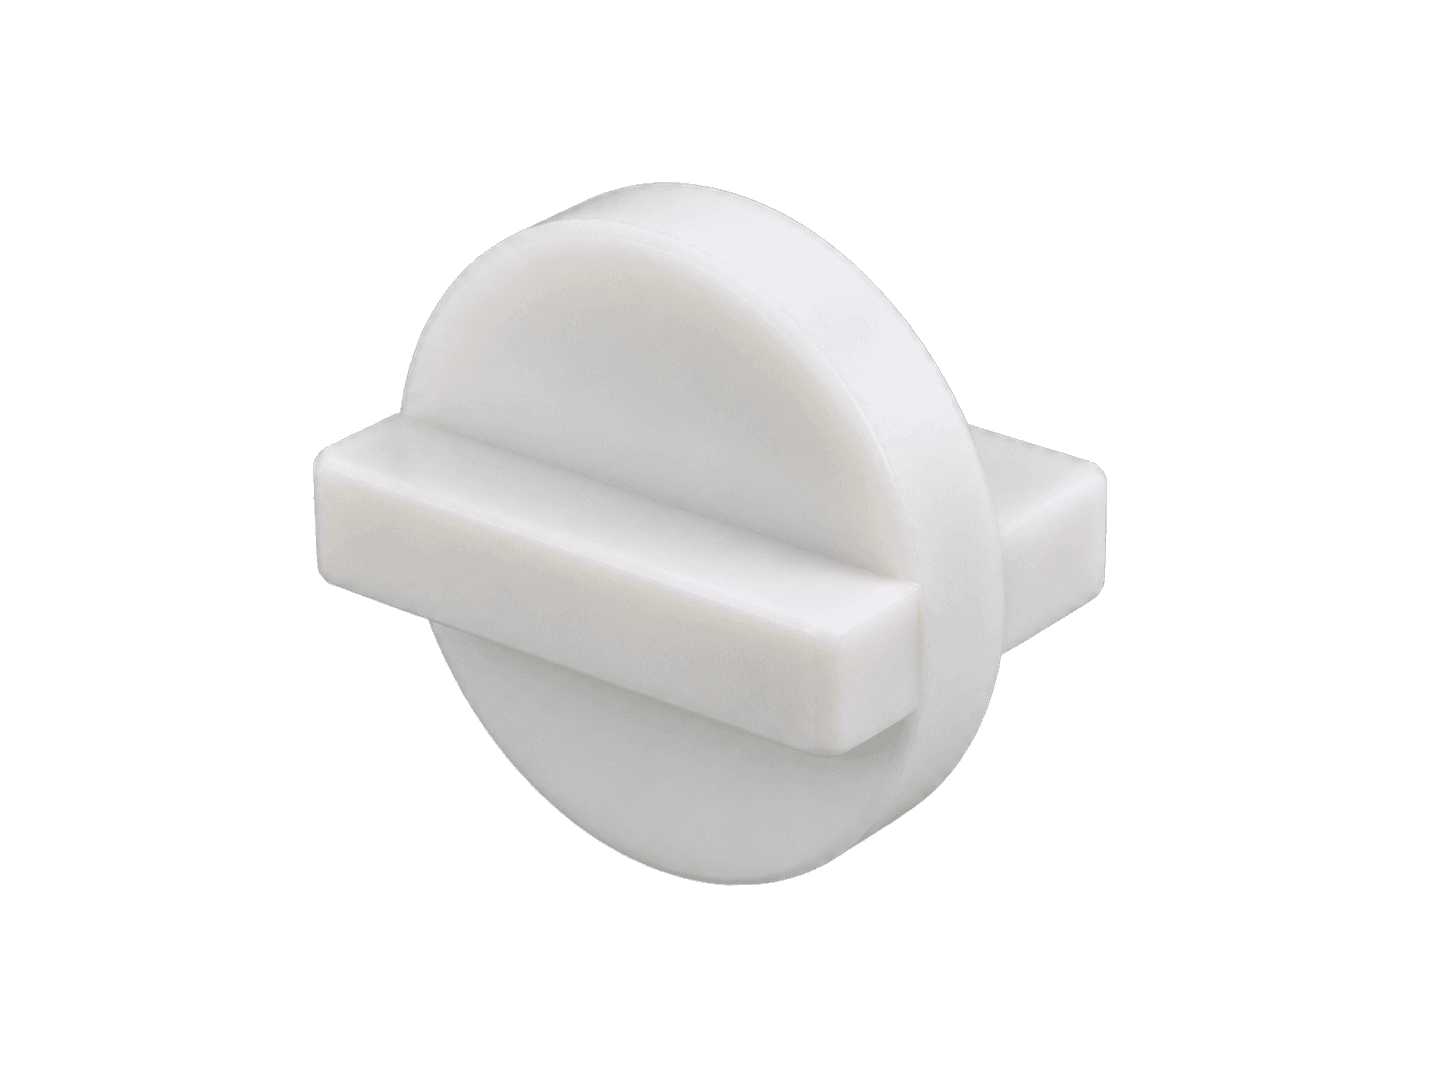
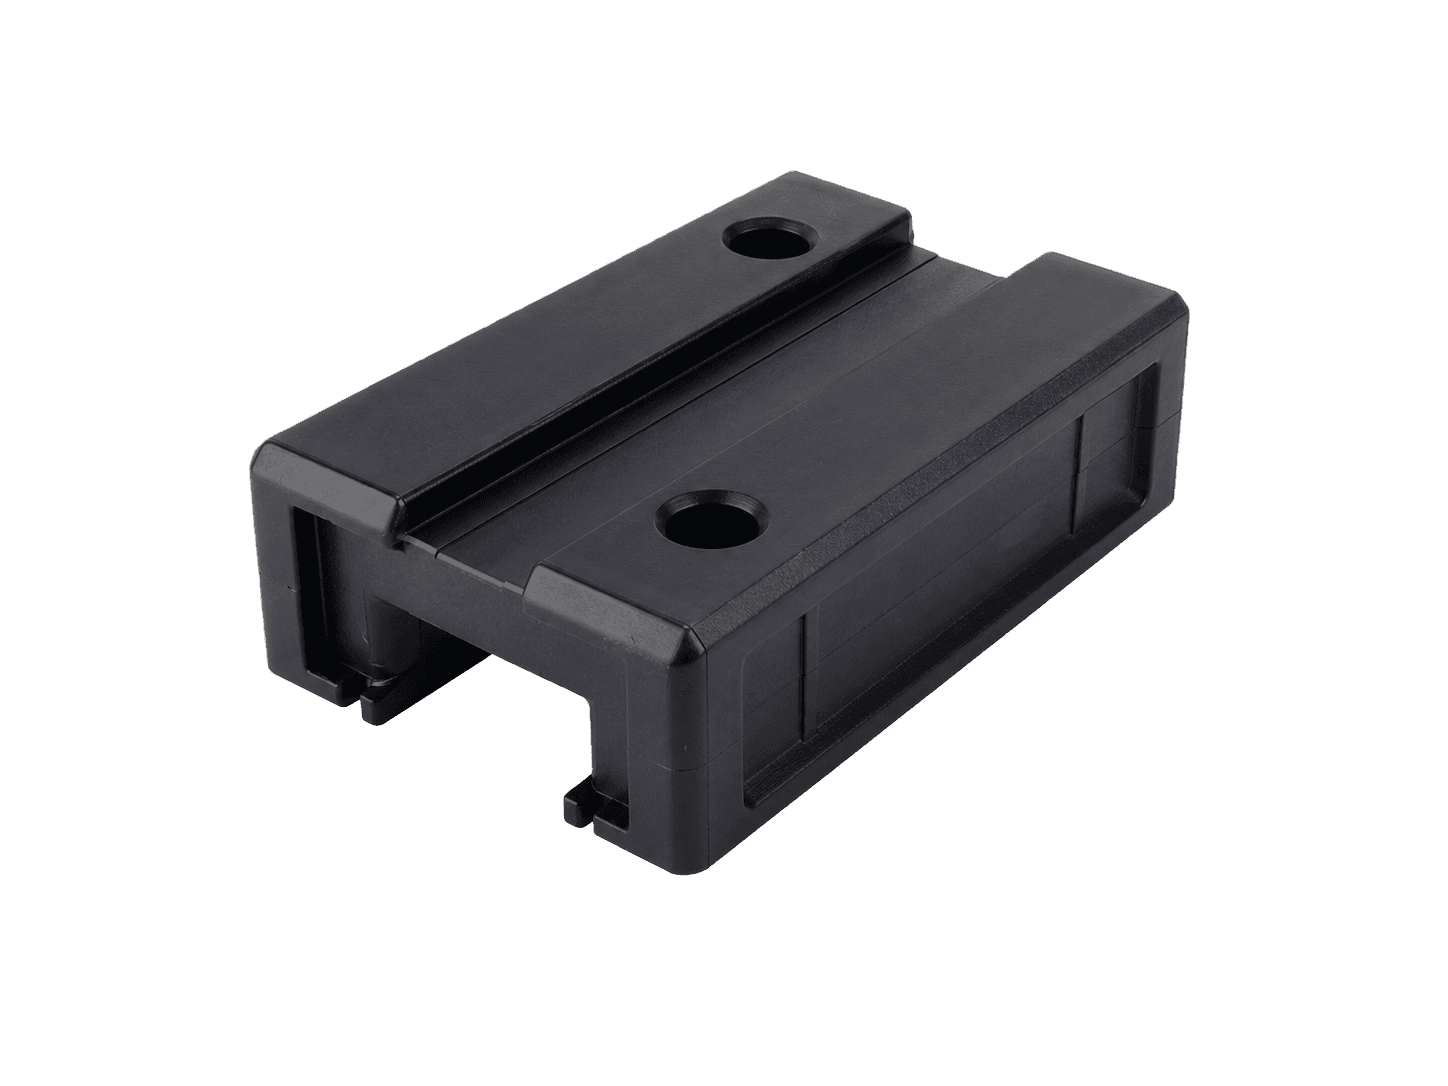
Bilder zeigen nur repräsentative angewandte Geometrien. Lastrichtungen, Fließwege, Ausrichtungen, Doppelebenen und Maßangaben müssen am tatsächlichen Formteil bestätigt werden; Die Bilder stellen nicht die endgültigen, verbesserten Proportionen dar.
- Lagerkäfiggeometrie
- Kupplungseinsatz
- Linearer Führungsblock
Basispolymer und Verstärkungsauswahl
Verstärkungsoptionen können nicht vom Basispolymer getrennt werden. Wenn Präzisionsspritzguss, Gleitverhalten, geringere hygroskopische Reaktion erforderlich sind oder die bestehende Anwendungsplattform auf POM basiert, kann POM immer noch geeignet sein; Wenn Temperatur-, chemische, strukturelle, elektrische oder Verarbeitungsziele ein anderes Gleichgewicht erfordern, müssen möglicherweise PA6, PA66, PPA, PPS oder andere technische Polymere bewertet werden.
Vergleichen Sie bei POM EGH302H (15 % GF) und EGH602H (30 % GF); ergänzen Sie ECF300 (30 % Kohlenstofffaser) für Leitfähigkeit und Steifigkeit. Bei Polyamiden trennen EAG130 PA6 GF30 und EAG230 PA66 GF30 Matrix- und Konditionierungseinflüsse.
Spritzgussteile freigeben, nicht das Faserverhältnis
Effektive Projekte sollten eine klare Beweisbarriere überwinden. Vergleichen Sie zunächst die verfügbaren Werkstofftypendaten und bestätigen Sie die erforderlichen Informationen. Überprüfen Sie dann die Formfüllung, die Ausrichtung, die Bindenähte, die Formen, die Ausrüstungsfähigkeiten und die erwarteten Prozessrisiken. Formen Sie dann rückverfolgbare Proben und messen Sie Abmessungen, Verzug, Aussehen, Montage, mechanische oder elektrische Funktion und Umweltverträglichkeit gemäß vereinbarten Benchmarks.
Die Produktionsfreigabe sollte auf einer genauen Formel, Farbe, Prozessfenster, Feuchtigkeitskontrollmethode, Testmethode und Akzeptanzkriterien basieren. Allgemeine erhöhte Werte oder nicht deklarierte Entwicklungsfähigkeiten können nicht als Ersatz für markenspezifische Daten und die Überprüfung repräsentativer Spritzgussteile verwendet werden.