
Besoin de performance et choix de la fibre
L’évaluation des matériaux renforcés doit répondre à une limite du matériau ou du dessin actuel : flèche sous charge, fluage, variation dimensionnelle, poids, propriétés électriques, température, surface, usure ou plusieurs de ces aspects. Une demande de rigidité accrue n’est complète que si la direction et la durée de charge, la température, le déplacement admissible et la méthode d’essai sont définis.
Pour les pièces existantes, les matériaux actuels, les défaillances mesurées, les dessins, les enregistrements de moulage et les limites d'acceptation doivent être comparés ; pour les nouvelles pièces, les cas de charge, les dimensions critiques, l'assemblage, l'environnement, les facteurs de sécurité, les limites d'apparence et les méthodes de vérification doivent être définis avant de sélectionner un substrat polymère ou un système de fibres.
- Direction de la charge, durée, cycle, impact et déformation admissible
- Dimensions critiques, tolérances, fluage et exposition à la température ou à l'humidité
- Exigences électriques, de poids, de surface, de couleur, d'usure et de contrepartie
- Repères actuels, preuves de défaillance, résultats cibles et critères d'acceptation
La fibre de verre et la fibre de carbone résolvent différents problèmes
Privilégiez le verre pour rigidité et déformation ; ajoutez le carbone pour rigidité et conductivité. Comparez retrait orienté, ténacité et usure de la contre-pièce pour chacun.
Les deux systèmes de fibres développent la directivité car l'orientation des fibres de moulage suit la géométrie de la pièce et l'historique du flux. L'emplacement des portes, la longueur du flux, les lignes de soudure, les raidisseurs, l'emplacement des colonnes, les changements d'épaisseur de paroi et la direction de la charge affectent tous les résultats. Les comparaisons doivent être basées sur les performances des pièces moulées par injection, la faisabilité du traitement, les matériaux et les exigences complètes du projet, et pas seulement sur les ratios de fibres.
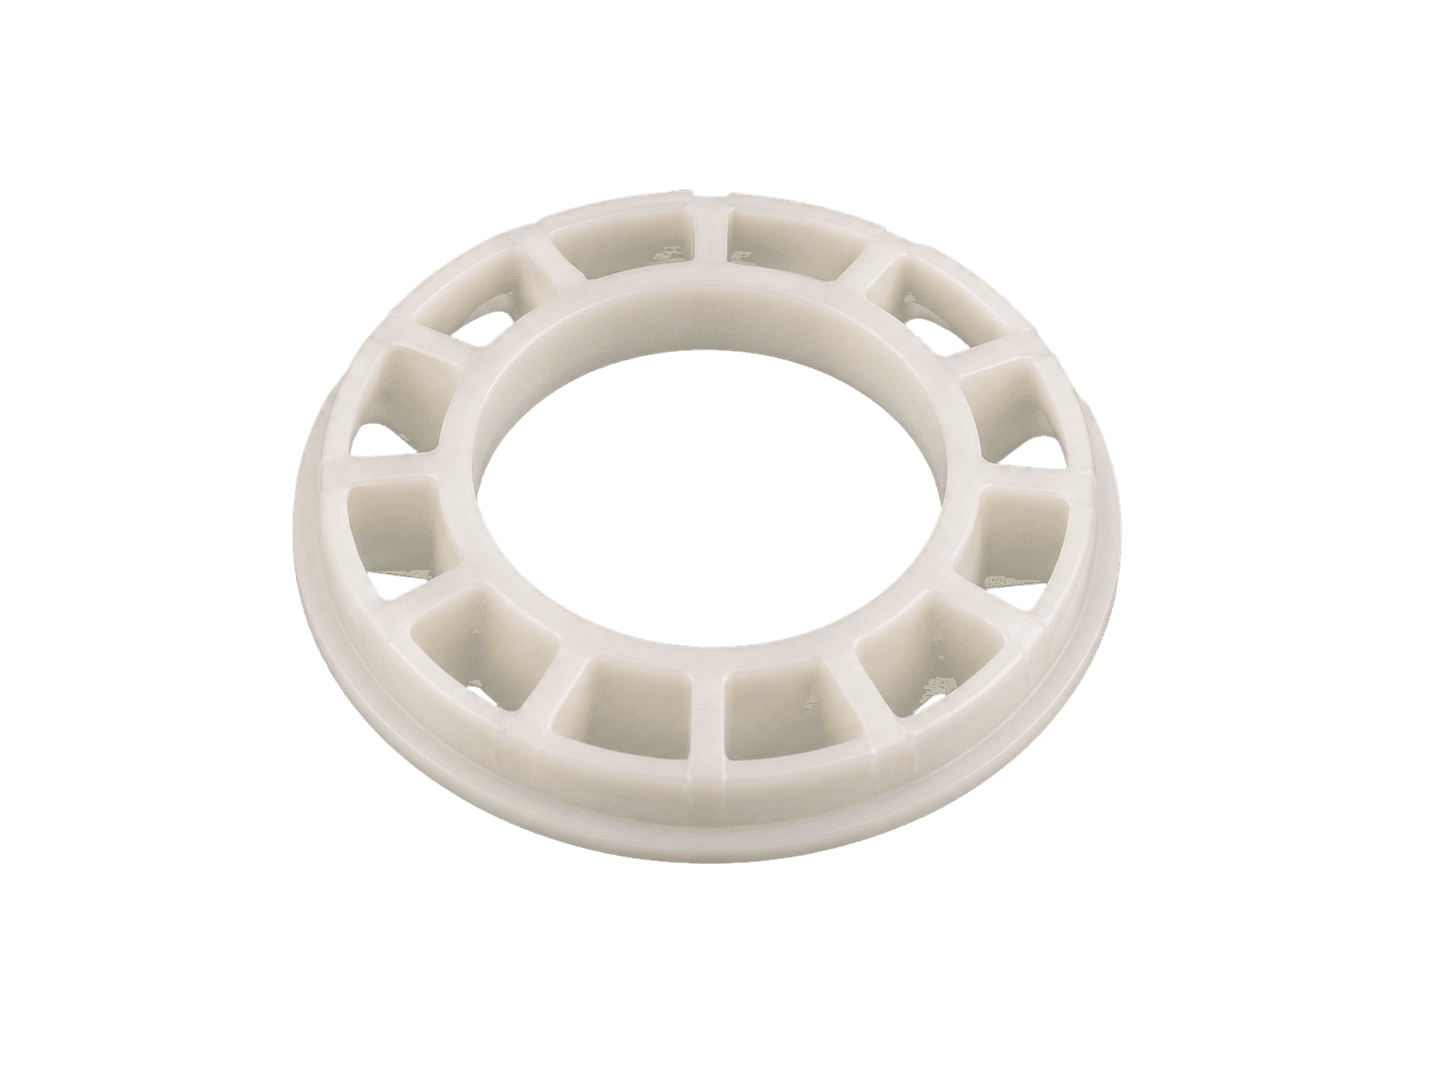
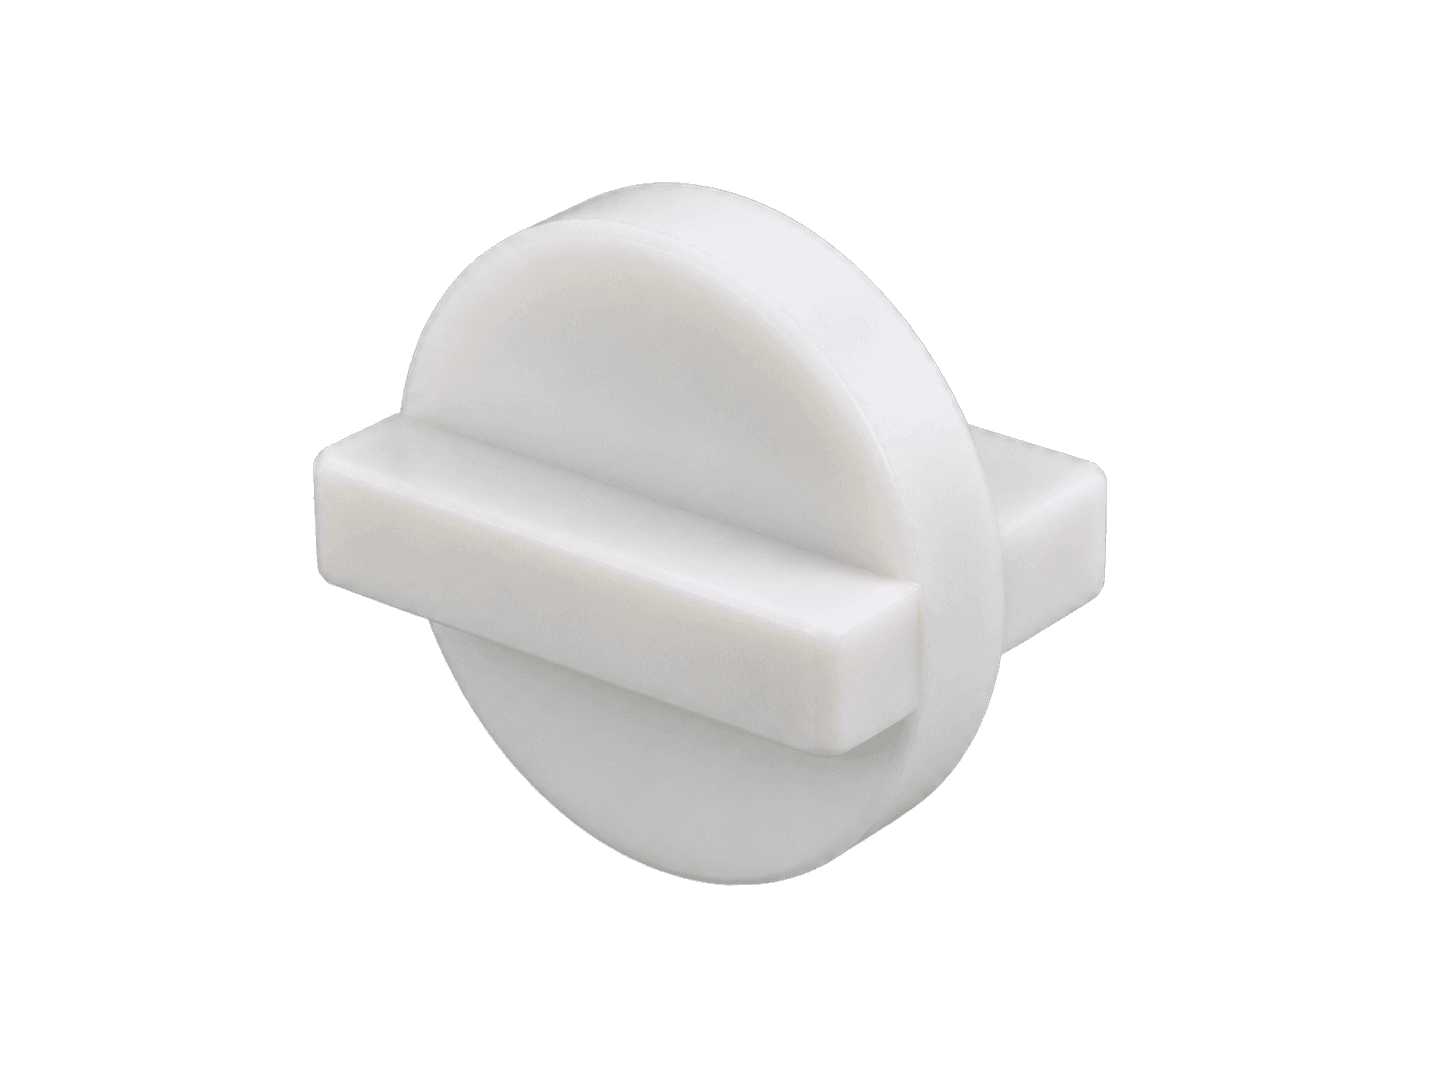
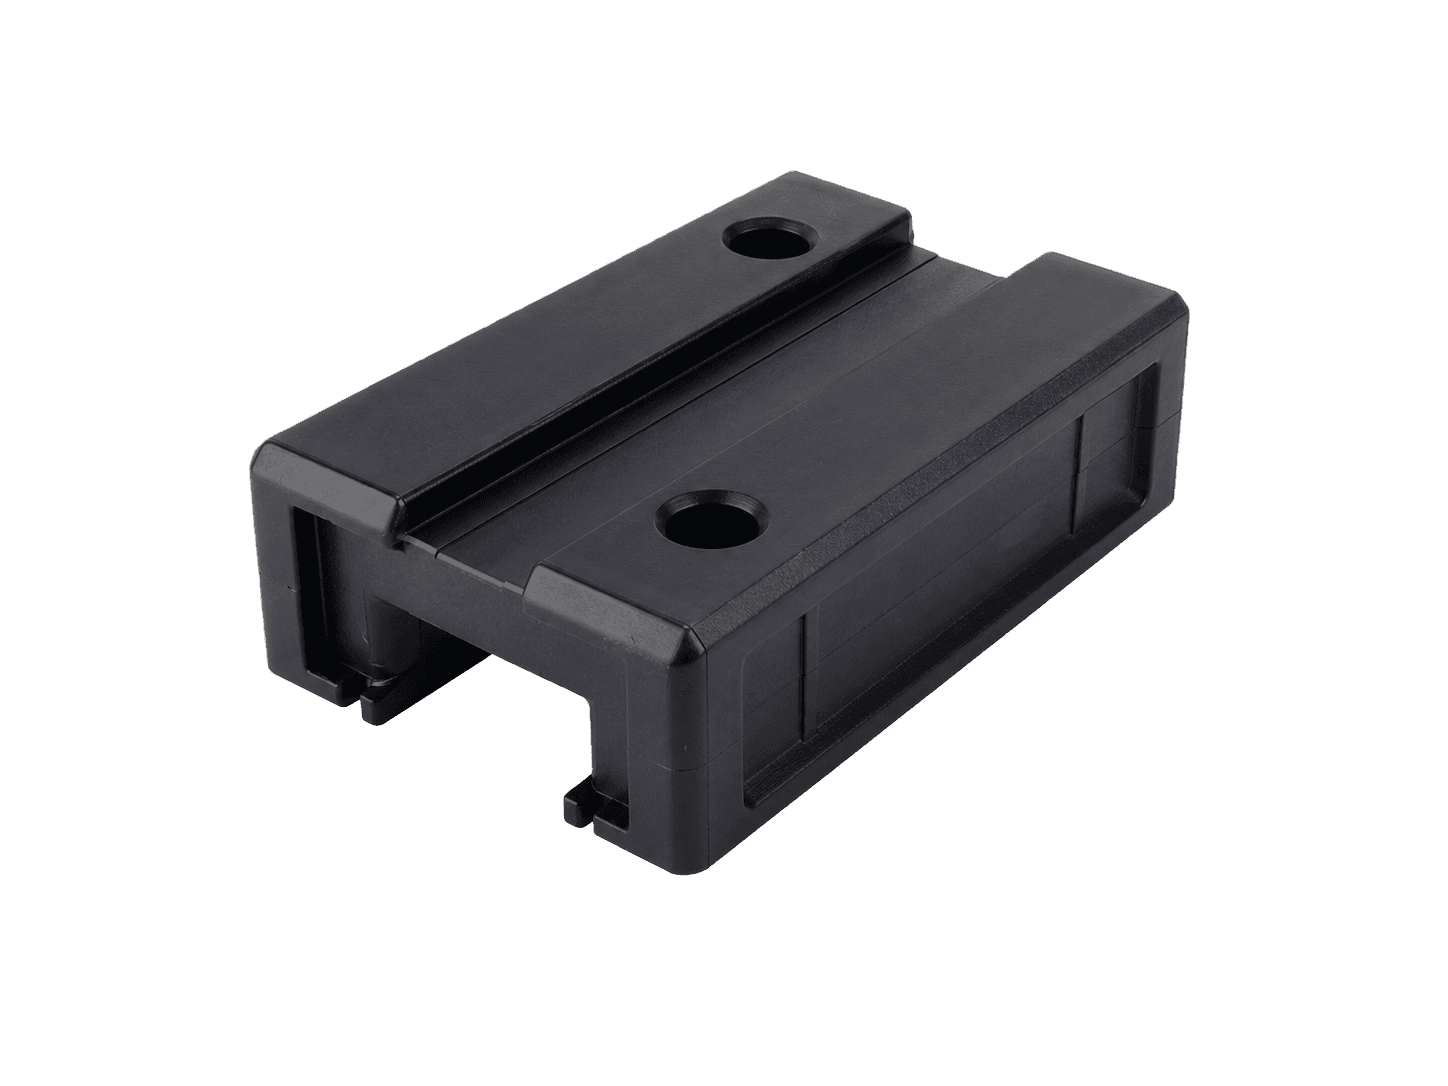
Les images montrent uniquement des géométries appliquées représentatives. Les directions de charge, les chemins d'écoulement, les orientations, les plans doubles et les données dimensionnelles doivent être confirmés sur la pièce moulée réelle ; les images ne représentent pas les proportions finales améliorées.
- Géométrie de la cage de roulement
- Insert d'accouplement
- Bloc de guidage linéaire
Polymère de base et choix du renfort
Les options de renforcement ne peuvent pas être séparées du polymère de base. Lorsqu'un moulage par injection de précision, un comportement de glissement, une réponse hygroscopique plus faible sont requis ou que la plate-forme d'application existante est basée sur le POM, le POM peut toujours convenir ; lorsque les objectifs de température, chimiques, structurels, électriques ou de traitement nécessitent un équilibre différent, alors le PA6, le PA66, le PPA, le PPS ou d'autres polymères techniques peuvent devoir être évalués.
En POM, comparez EGH302H (15 % verre) et EGH602H (30 %), puis ECF300 (30 % carbone) pour conductivité et rigidité. En polyamides, utilisez EAG130 PA6 GF30 et EAG230 PA66 GF30 pour séparer matrice et conditionnement.
Libérez les pièces moulées par injection, pas le rapport de fibres
Les projets efficaces doivent franchir une barrière claire en matière de preuves. Comparez d'abord les données de grade disponibles et confirmez les informations requises ; puis examiner le remplissage des moules, l'orientation, les lignes de soudure, les moules, les capacités de l'équipement et les risques attendus du processus ; puis moulez des échantillons traçables et mesurez les dimensions, le gauchissement, l'apparence, l'assemblage, la fonction mécanique ou électrique et la maintenance environnementale selon des critères convenus.
La version de production doit être basée sur une formule, une couleur, une fenêtre de processus, une méthode de contrôle de l'humidité, une méthode de test et des critères d'acceptation précis. Les valeurs générales améliorées ou les capacités de développement non déclarées ne peuvent pas être utilisées pour remplacer les données spécifiques à la grade et la vérification des pièces moulées par injection représentatives.