
Definir a deficiência de desempenho da referência em PA66
Antes de selecionar um PPA, registre o grade de PA66 atual, a cor, o estado, o molde, o processo e a falha medida. A deficiência pode envolver rigidez sob carga em alta temperatura, fluência, variação dimensional por umidade, produtos químicos, hidrólise, desempenho elétrico, processamento térmico ou durabilidade.
Investigue a deficiência com base na referência, nas metas, no método de ensaio e nos limites de aceitação. Se a falha decorrer da geometria, da orientação das fibras, das linhas de solda, do resfriamento, da umidade ou de variações de processo, corrija primeiro o projeto e a moldagem antes de decidir pela troca do sistema de material.
- Grade de PA66 atual, estado de condicionamento e versão atual da ficha técnica
- Localização de falha medida, ambiente, tempo e temperatura
- Melhorias necessárias e métodos representativos de determinação de qualificação
- Solução de problemas de design, molde e motivos de processo
Compare o desempenho após o controle de alta temperatura e umidade
Os PPAs semi-aromáticos geralmente são examinados inicialmente quando o PA66 não consegue manter a mecânica ou as dimensões em temperaturas ou umidade mais altas. Não compare apenas os valores de tração a seco à temperatura ambiente; rigidez, resistência, fluência, fadiga, envelhecimento térmico e dimensões devem ser revisadas sob cargas, temperaturas e condições de umidade esperadas.
HDT compara deflexão sob carga; fusão indica a transição térmica. Use fluência e envelhecimento para duração. Compare deformação em carga e tempo iguais antes de ampliar testes de PPA.
Requisitos de umidade, químicos e elétricos definidos com precisão
Para limites dimensionais sob umidade, comece pela absorção de EAG230 e EAG630H e meça espessuras e tolerâncias críticas. Registre condicionamento, temperatura e duração em cada resultado.
A adequação química e elétrica depende do grade específico e dos ensaios. Liste todos os fluidos de arrefecimento, óleos, combustíveis, soluções salinas, agentes de limpeza e outros meios, com concentração, temperatura e modo de exposição. Para peças elétricas, defina tensão, resistência ou requisitos dielétricos, umidade, espessura, classificação de flamabilidade, resistência ao trilhamento e demais ensaios e aprovações necessários. A denominação PPA não comprova conformidade.
Sistema de injeção e aprovação do PPA
PPA e PA66 exigem auditorias de processamento separadas específicas da grau. Confirme a embalagem, o armazenamento, a secagem, a medição de umidade, as capacidades do equipamento, o ajuste do parafuso e do cilindro, o controle de permanência e as diretrizes da câmara quente, e verifique a temperatura do molde, as dimensões da câmara e da porta, exaustão, resfriamento, ejeção, inicialização, limpeza e desligamento.
Muitos graus de PPA exigem temperaturas de processamento mais altas, o que pode expor as capacidades de aquecedores, controladores, câmaras quentes, vedações, moldes, métodos de resfriamento ou reabastecimento. A orientação das fibras e as linhas de solda continuam importantes. Antes de organizar moldes de teste para produção em massa ou reutilizar moldes PA66 existentes, a viabilidade do molde e do equipamento deve ser revisada.
- Confirmar os requisitos de secagem e a umidade dos grânulos conforme o grade e o histórico da embalagem
- Equipment, hot runners, nozzles, molds and temperature control capabilities
- Comportas, aberturas de ventilação, linhas de solda, orientação, requisitos de superfície e ejeção
- Limpeza, controle de contaminação, gerenciamento de permanência e desligamento seguro
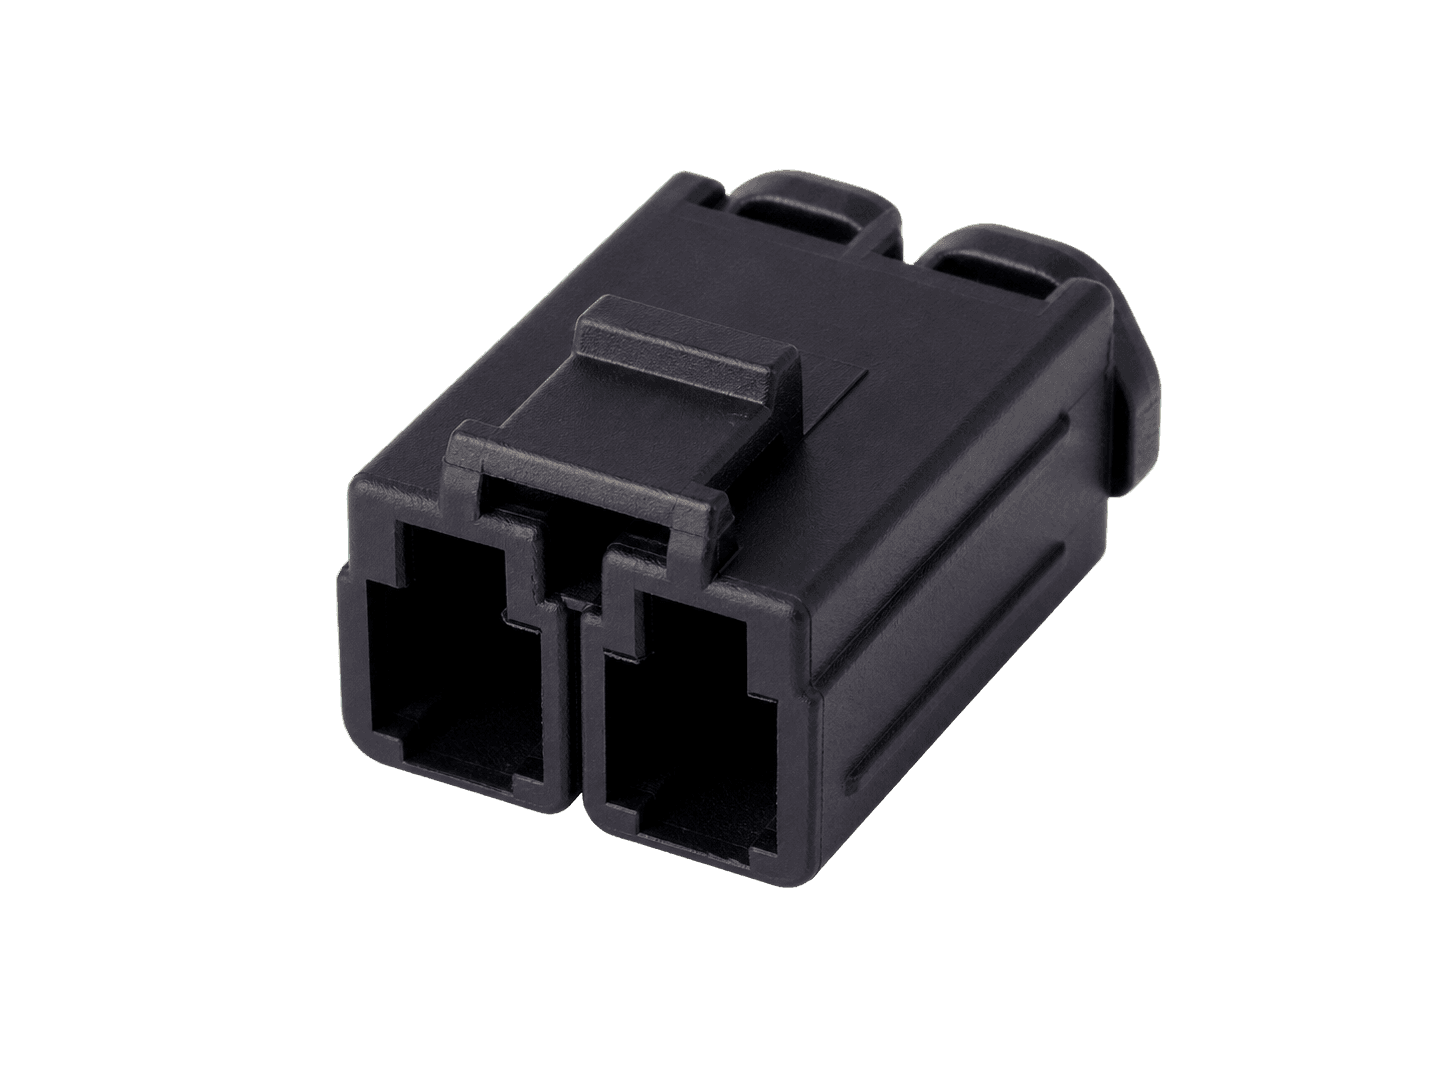
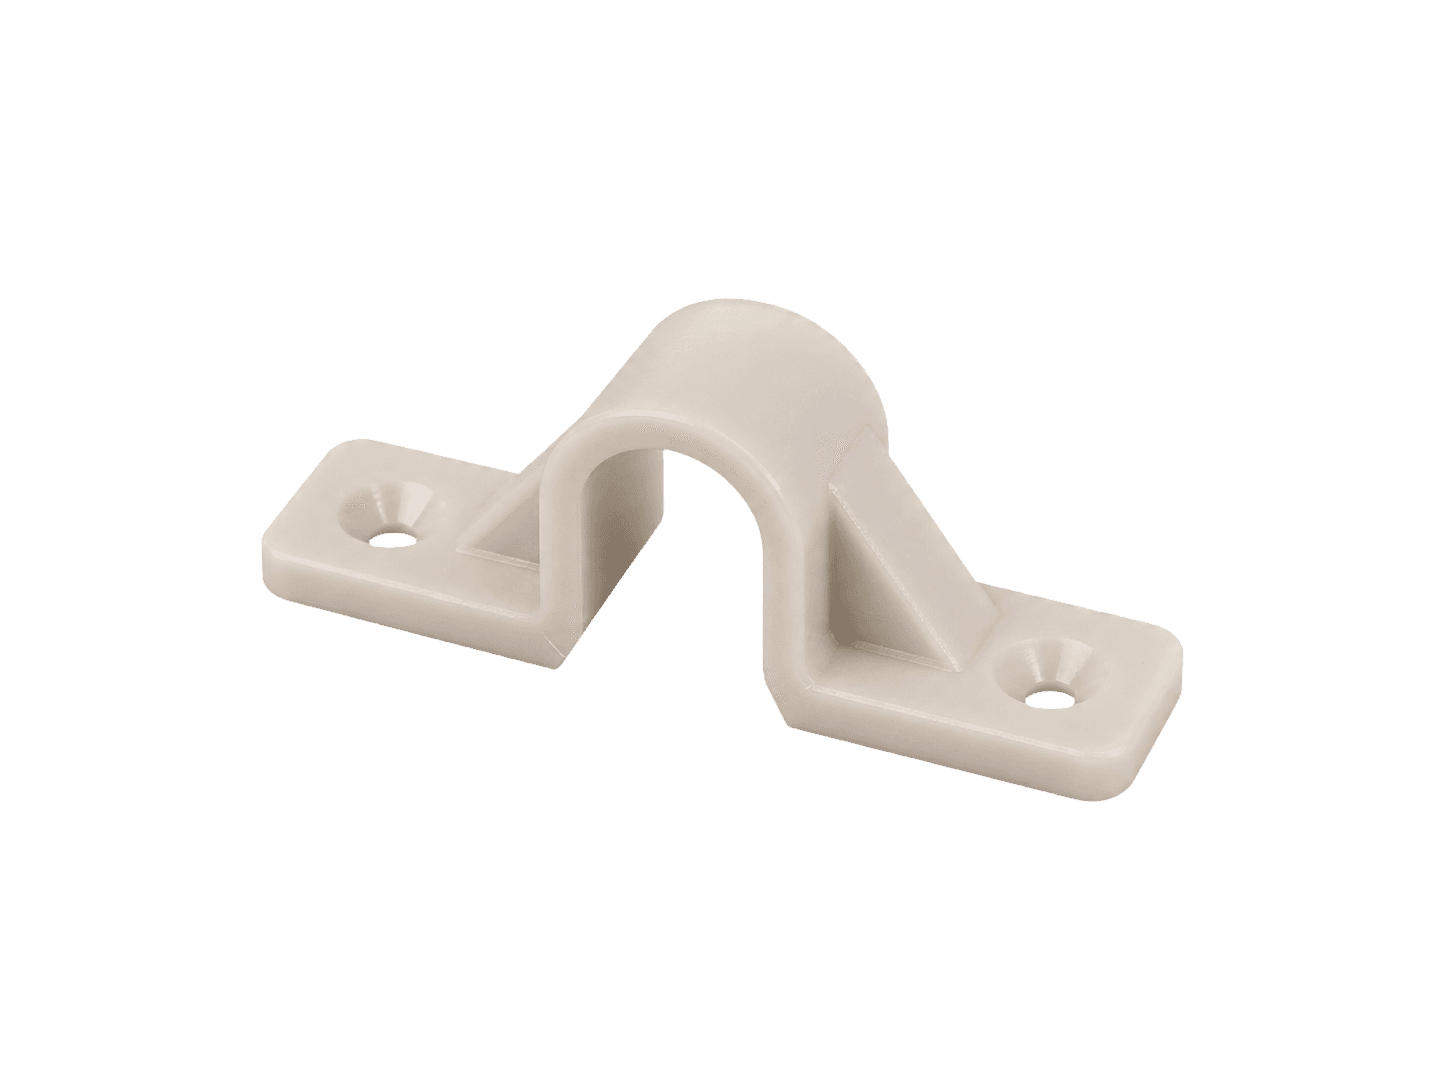
As imagens mostram apenas a geometria representativa dos componentes elétricos. A espessura da parede, as inserções, as linhas de solda, a secagem, a temperatura do molde e as capacidades do equipamento ainda precisam ser revisadas por grau; as imagens não representam a aprovação do PPA.
- Invólucro do conector
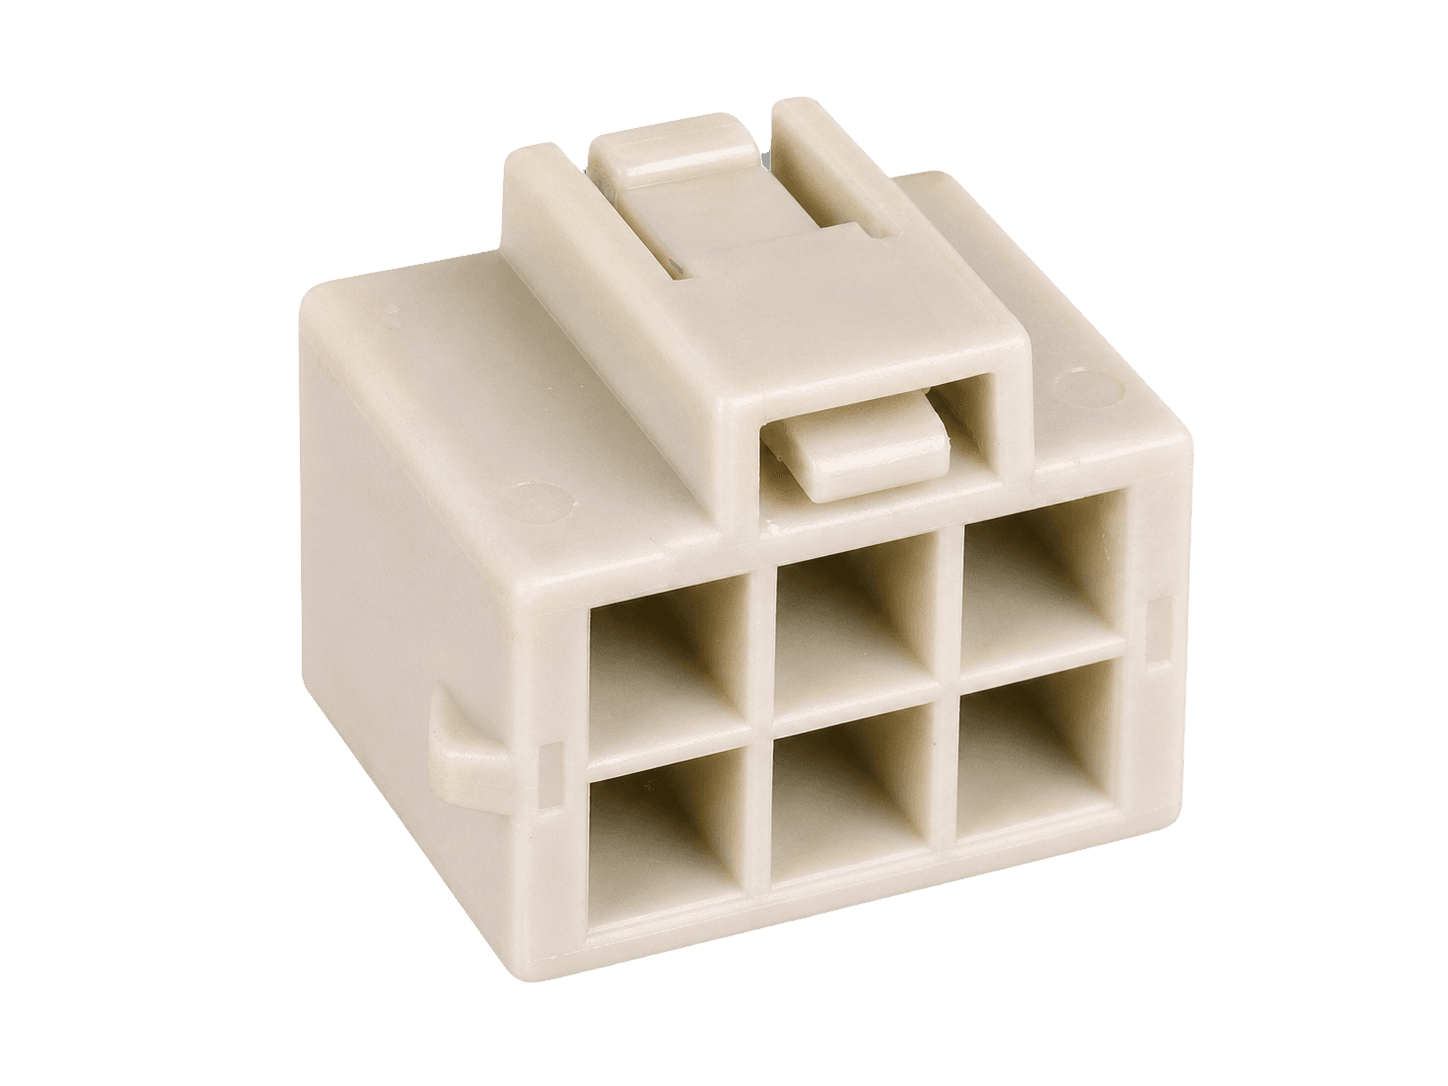
- Caixa do terminal
- Suporte de isolamento
Uso correto do exemplo de catálogo GF30 correspondente
Use EAG230 (PA66 GF30) como referência e compare EAG630H (PPA GF30) como candidato para cargas em alta temperatura ou rigidez insuficiente. Ambas as formulações contêm 30% de fibra de vidro. EAG630H tem HDT e módulo de flexão mais altos no catálogo; a rigidez a quente e o comportamento em fluência ainda precisam ser confirmados por ensaios correspondentes.
A tabela apresenta valores típicos de catálogo, com o método de ensaio de cada propriedade. A HDT permite comparar a deformação térmica sob carga especificada; consulte os dados correspondentes de cada grade para temperatura de uso contínuo, envelhecimento térmico e resistência química.
Taiyi Polymer: comparação de dados típicos de PA66 GF30 e PPA GF30
Repetir os ensaios reprovados do PA66 e confirmar as condições de produção
Molde a linha de base PA66 rastreável e peças candidatas a PPA usando uma janela de processo estável adequada para cada grau. Registre a umidade do material, o lote, a saída de pressão de enchimento e retenção, o peso do componente, a temperatura da superfície do molde, o equilíbrio da cavidade do molde, o ciclo, a superfície, a linha de solda, o tamanho e o empenamento, e use o mesmo parâmetro de referência e método para inspecionar no estado seco especificado e nos pontos de tempo de ajuste de umidade.
Repita os ensaios nas condições de carga, temperatura, umidade, exposição química ou elétrica que não foram atendidas. Verifique também montagem, impacto, fadiga, fluência, superfícies de contato, pós-processamento e documentos necessários. Baseie a aprovação na melhoria de desempenho e na viabilidade de produção. Envie o grade atual e os ensaios reprovados para obter uma comparação direcionada de candidatos em PPA/PA66, fichas técnicas e suporte com amostras para testes de moldagem.