
Définir l’écart de performance du PA66 de référence
Avant de présélectionner un PPA, relevez le grade de PA66 utilisé, sa couleur et son état, le moule, le procédé et la défaillance mesurée. L’écart peut concerner la rigidité sous charge à chaud, le fluage, les variations dimensionnelles liées à l’humidité, les produits chimiques, l’hydrolyse, les performances électriques, la mise en œuvre à chaud ou la durabilité.
Analysez l’écart à partir de la référence, des objectifs, de la méthode d’essai et des limites d’acceptation. Si la défaillance provient de la géométrie, de l’orientation des fibres, des lignes de soudure, du refroidissement, de l’humidité ou des variations du procédé, corrigez d’abord la conception et le moulage avant de décider de changer de système de matériau.
- Grade de PA66 utilisé, état de conditionnement et version actuelle de la fiche technique
- Emplacement de défaillance mesuré, environnement, durée et température
- Améliorations requises et méthodes de détermination de qualification représentatives
- Problèmes de conception, de moule et de processus résolus
Comparez les performances après un contrôle de température et d'humidité élevées
Les PPA semi-aromatiques sont souvent initialement examinés lorsque le PA66 ne parvient pas à maintenir la mécanique ou les dimensions à des températures ou une humidité plus élevées. Ne vous contentez pas de comparer les valeurs de traction à sec à température ambiante ; la rigidité, la résistance, le fluage, la fatigue, le vieillissement thermique et les dimensions doivent être examinés dans les conditions de charges, de températures et d'humidité prévues.
HDT compare la déformation sous charge ; la fusion indique la transition thermique. Utilisez fluage et vieillissement pour la durée. Comparez déformation à charge et temps égaux avant d’élargir les essais PPA.
Exigences précises en matière d'humidité, de produits chimiques et électriques
Pour les limites dimensionnelles en humidité, partez de l’absorption d’EAG230 et EAG630H, puis mesurez épaisseurs et cotes critiques. Joignez conditionnement, température et durée à chaque résultat.
L’aptitude chimique et électrique dépend du grade et des essais. Recensez les liquides de refroidissement, huiles, carburants, solutions salines, nettoyants et autres milieux, avec leur concentration, leur température et leur mode d’exposition. Pour les pièces électriques, définissez les exigences de tension, de résistance ou de propriétés diélectriques, l’humidité, l’épaisseur, le classement au feu, la résistance au cheminement et les autres essais et homologations nécessaires. Le nom de famille PPA ne permet pas de conclure à la conformité.
Système d’injection et validation du PPA
PPA et PA66 nécessitent des audits de traitement distincts, spécifiques à la grade. Confirmez l'emballage, le stockage, le séchage, la mesure de l'humidité, les capacités de l'équipement, l'ajustement des vis et du canon, le contrôle du temps d'arrêt et les directives des canaux chauds, et vérifiez la température du moule, les dimensions des canaux et des portes, l'échappement, le refroidissement, l'éjection, le démarrage, le nettoyage et l'arrêt.
De nombreuses grades PPA nécessitent des températures de traitement plus élevées, ce qui peut exposer les capacités des appareils de chauffage, des contrôleurs, des canaux chauds, des joints, des moules, des méthodes de refroidissement ou de ravitaillement en carburant. L'orientation des fibres et les lignes de soudure restent importantes. Avant d'organiser des moules d'essai de production en série ou de réutiliser des moules PA66 existants, la faisabilité du moule et de l'équipement doit être examinée.
- Confirmer les exigences de séchage et l’humidité des granulés selon le grade et l’historique d’emballage
- Équipements, canaux chauds, buses, moules et capacités de contrôle de la température
- Portillons, évents, lignes de soudure, exigences d'orientation, de surface et d'éjection
- Nettoyage, contrôle de la contamination, gestion du temps d'arrêt et arrêt sécurisé
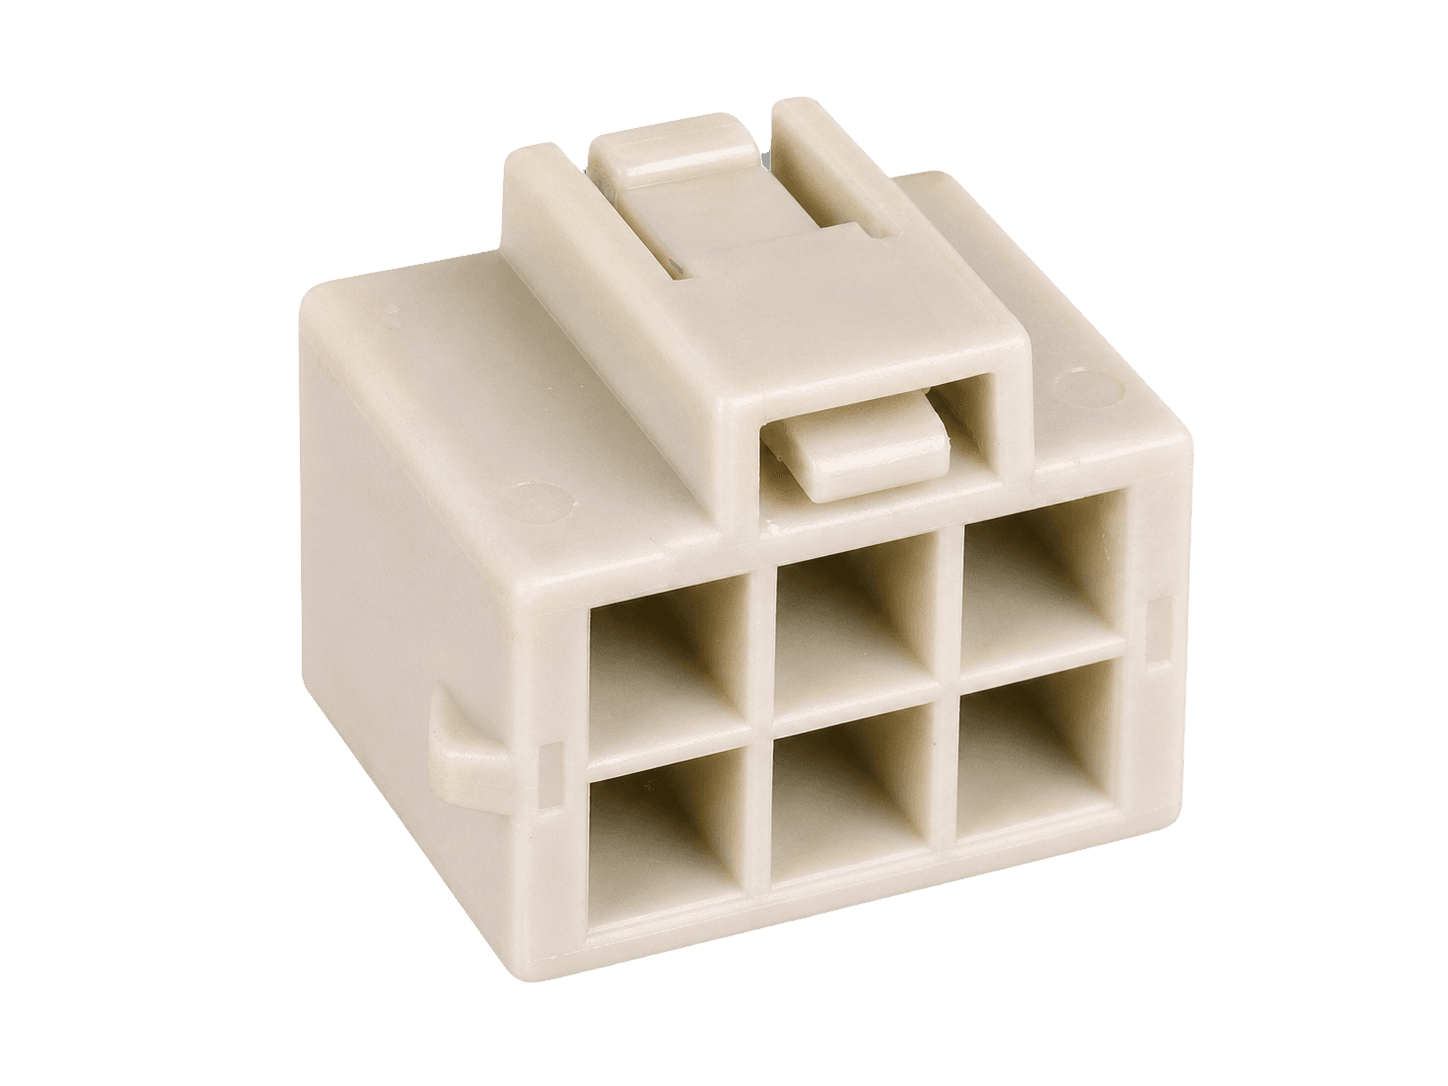
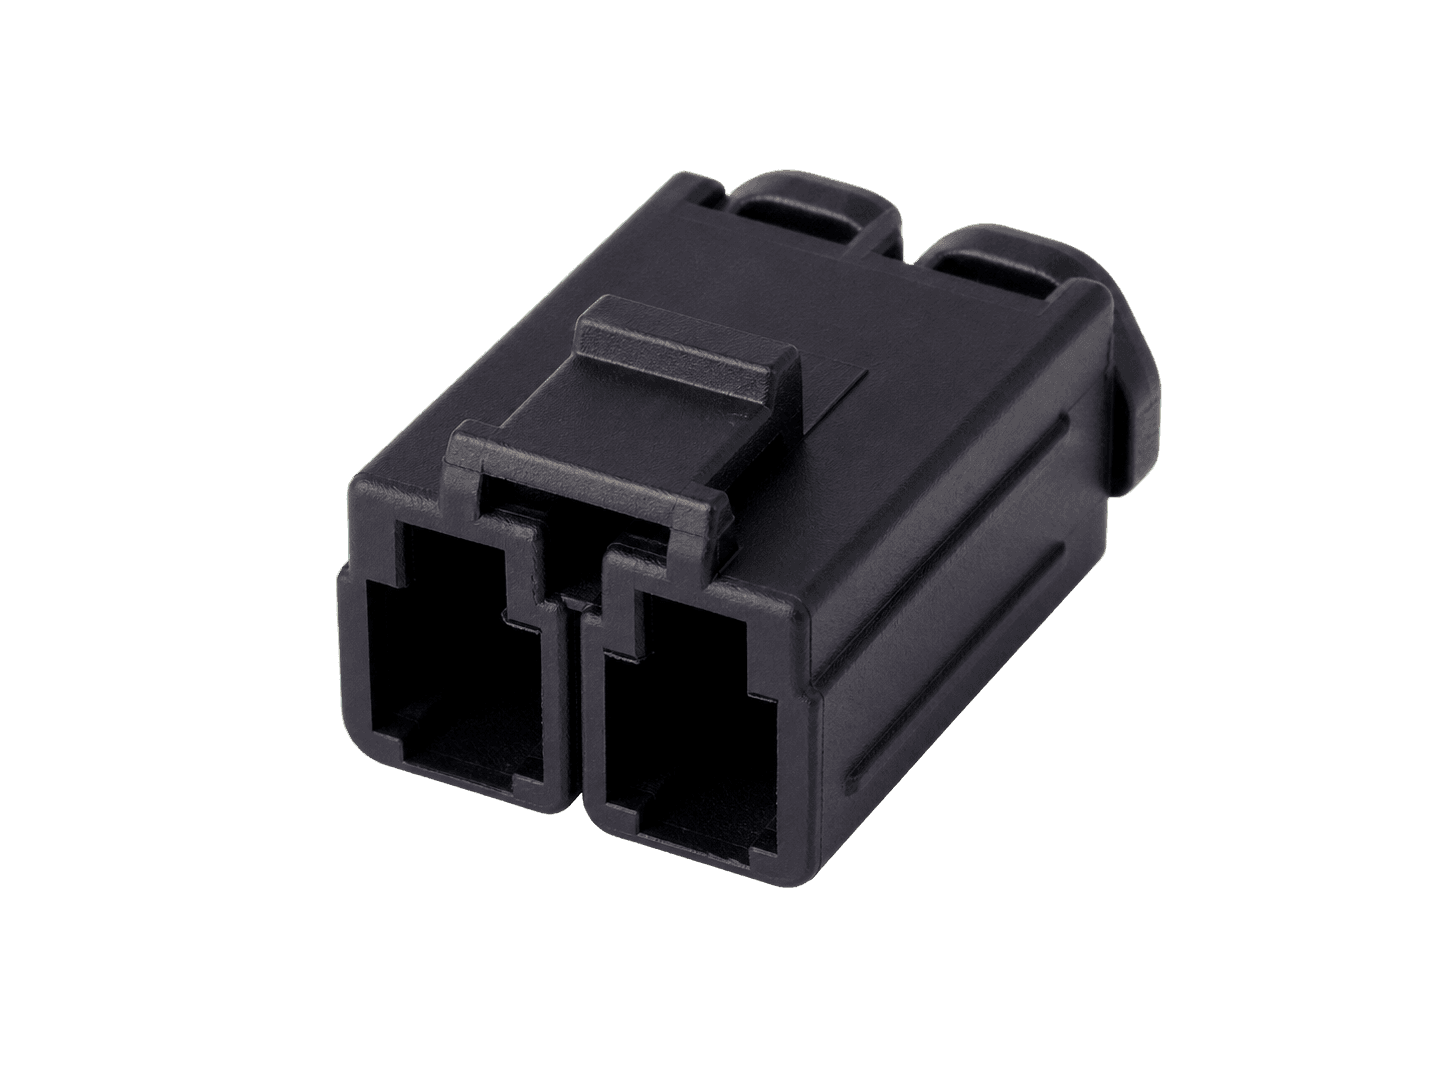
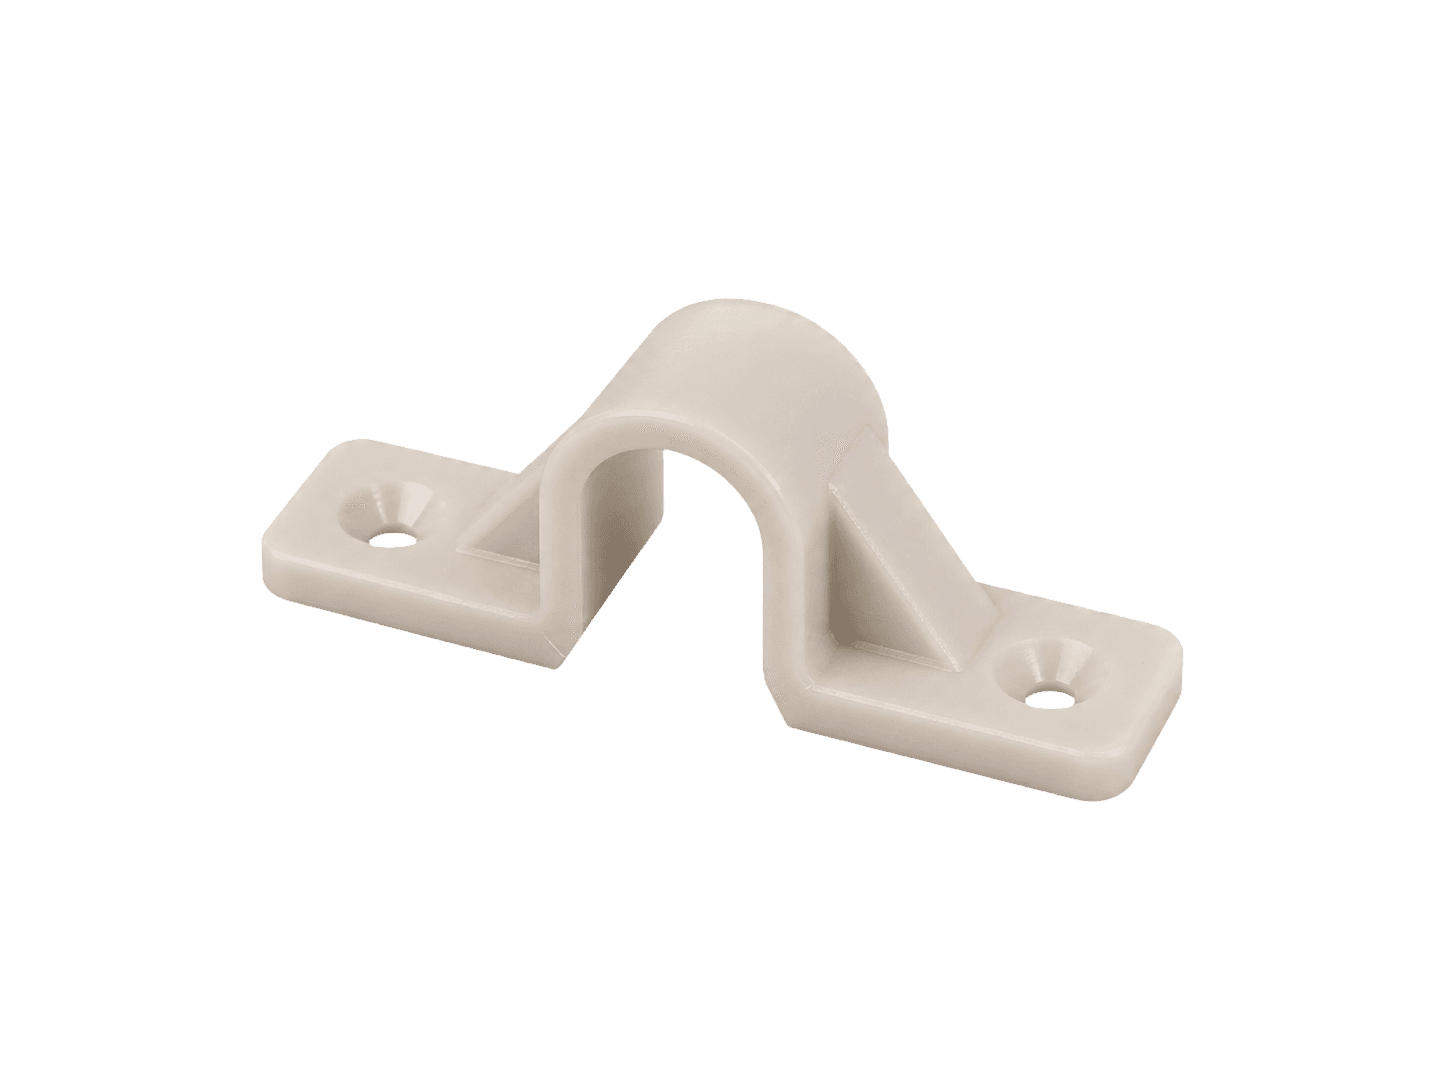
Les images montrent uniquement la géométrie représentative des composants électriques. L'épaisseur des parois, les inserts, les lignes de soudure, le séchage, la température du moule et les capacités de l'équipement doivent encore être examinés par grade ; les photos ne représentent pas l’approbation du PPA.
- Boîtier de connecteur
- Boîtier du terminal
- Support d'isolation
Utilisation correcte de l'exemple de catalogue GF30 correspondant
Prenez l’EAG230 (PA66 GF30) comme référence et comparez l’EAG630H (PPA GF30) comme candidat pour une charge à chaud ou une rigidité insuffisante. Les deux formulations contiennent 30 % de fibres de verre. L’EAG630H présente une HDT et un module en flexion plus élevés au catalogue ; la rigidité à chaud et le comportement au fluage restent à vérifier par les essais correspondants.
Le tableau présente les valeurs typiques du catalogue, avec la méthode d’essai de chaque propriété. La HDT sert à comparer la tenue à la déformation thermique sous une charge définie ; consultez les données propres au grade pour la température d’utilisation continue, le vieillissement thermique et la résistance chimique.
Taiyi Polymer : comparaison des valeurs typiques du PA66 GF30 et du PPA GF30
Reprendre les essais non conformes du PA66 et confirmer les conditions de production
Moulez des pièces de base PA66 traçables et des pièces candidates PPA à l'aide d'une fenêtre de processus stable adaptée à chaque grade. Enregistrez l'humidité du matériau, le lot, la pression de remplissage et de maintien, le poids des composants, la température de la surface du moule, l'équilibre de la cavité du moule, le cycle, la surface, la ligne de soudure, la taille et le gauchissement, et utilisez les mêmes références et la même méthode pour inspecter à des moments spécifiés de l'état sec et de l'ajustement de l'humidité.
Reprenez les essais dans les conditions de charge, de température, d’humidité, chimiques ou électriques initialement non conformes. Vérifiez aussi l’assemblage, les chocs, la fatigue, le fluage, les surfaces en contact, les opérations après moulage et les documents requis. Fondez la validation sur l’amélioration mesurée et la faisabilité en production. Indiquez le grade actuel et les essais non conformes pour obtenir une comparaison ciblée de grades PPA/PA66, des fiches techniques et un accompagnement avec des échantillons pour les essais de moulage.