
Leistungsdefizit der PA66-Referenz bestimmen
Erfassen Sie vor der PPA-Auswahl den derzeit verwendeten PA66-Typ, Farbe, Zustand, Werkzeug, Prozess und gemessene Ausfälle. Die Defizite können Steifigkeit unter Last bei erhöhter Temperatur, Kriechen, feuchtebedingte Maßänderungen, Chemikalien, Hydrolyse, elektrische Eigenschaften, thermische Verarbeitung oder Dauerbeständigkeit betreffen.
Untersuchen Sie das Defizit anhand von Referenz, Zielwerten, Prüfverfahren und Abnahmegrenzen. Geht der Ausfall auf Geometrie, Faserorientierung, Bindenähte, Kühlung, Feuchtigkeit oder Prozessschwankungen zurück, korrigieren Sie zunächst Konstruktion und Spritzgießprozess. Entscheiden Sie anschließend über einen Wechsel des Werkstoffsystems.
- Derzeit verwendeter PA66-Typ, Konditionierungszustand und aktuelle TDS-Version
- Gemessener Fehlerort, Umgebung, Zeit und Temperatur
- Erforderliche Verbesserungen und repräsentative Methoden zur Bestimmung der Qualifikation
- Fehlerbehebung bei Design, Form und Prozessgründen
Vergleichen Sie die Leistung nach Hochtemperatur- und Feuchtigkeitskontrolle
Halbaromatische PPAs werden häufig zunächst überprüft, wenn die PA66 behält seine Mechanik oder Abmessungen bei höheren Temperaturen oder Luftfeuchtigkeit nicht bei. Vergleichen Sie nicht nur die Trockenzugwerte bei Raumtemperatur; Steifigkeit, Festigkeit, Kriechen, Ermüdung, thermische Alterung und Abmessungen sollten unter den erwarteten Belastungen, Temperaturen und Feuchtigkeitsbedingungen überprüft werden.
HDT vergleicht Wärmeverformung unter Last, der Schmelzpunkt den thermischen Übergang. Für Einsatzdauer nutzen Sie Kriech- und Alterungsdaten. Vergleichen Sie Verformung bei gleicher Last und Zeit vor erweiterten PPA-Versuchen.
Genau definierte Feuchtigkeits-, chemische und elektrische Anforderungen
Bei Feuchtemaßgrenzen beginnen Sie mit der Katalogwasseraufnahme von EAG230 und EAG630H und messen kritische Dicken und Toleranzstellen. Dokumentieren Sie Konditionierung, Temperatur und Dauer je Ergebnis.
Die chemische und elektrische Eignung hängt vom konkreten Werkstofftyp und den Prüfungen ab. Listen Sie Kühlmittel, Öle, Kraftstoffe, Salzlösungen, Reinigungsmittel und andere Medien mit Konzentration, Temperatur und Expositionsart auf. Definieren Sie für elektrische Bauteile Spannung, Widerstands- oder dielektrische Anforderungen, Feuchtigkeit, Wanddicke, Flammschutzklasse, Kriechstromfestigkeit sowie weitere erforderliche Prüfungen und Freigaben. Aus der Bezeichnung PPA lässt sich keine Konformität ableiten.
Spritzgusssystem und PPA-Freigabe
PPA und PA66 erfordern separate markenspezifische Verarbeitungsprüfungen. Bestätigen Sie Verpackung, Lagerung, Trocknung, Feuchtigkeitsmessung, Gerätefunktionen, Schnecken- und Zylinderpassung, Verweilzeitkontrolle und Heißkanalrichtlinien und überprüfen Sie die Formtemperatur, die Kanal- und Angussabmessungen, die Absaugung, Kühlung, Auswurf, Inbetriebnahme, Reinigung und Abschaltung.
Viele PPA-Typen erfordern höhere Verarbeitungstemperaturen, wodurch die Leistungsfähigkeit von Heizungen, Steuerungen, Heißkanälen, Dichtungen, Formen sowie Kühl- oder Betankungsmethoden beeinträchtigt werden kann. Faserorientierung und Bindenähte bleiben wichtig. Bevor Versuchsformen für die Massenproduktion eingerichtet oder vorhandene PA66-Formen wiederverwendet werden, sollte die Machbarkeit der Form und Ausrüstung überprüft werden.
- Trocknungsanforderungen und Granulatfeuchte anhand des konkreten Typs und der Verpackungshistorie bestätigen
- Ausrüstung, Heißkanäle, Düsen, Formen und Temperaturkontrollmöglichkeiten
- Einlässe, Entlüftungsöffnungen, Bindenähte, Ausrichtung, Oberflächen- und Auswurfanforderungen
- Reinigung, Kontaminationskontrolle, Verweildauermanagement und sicheres Herunterfahren
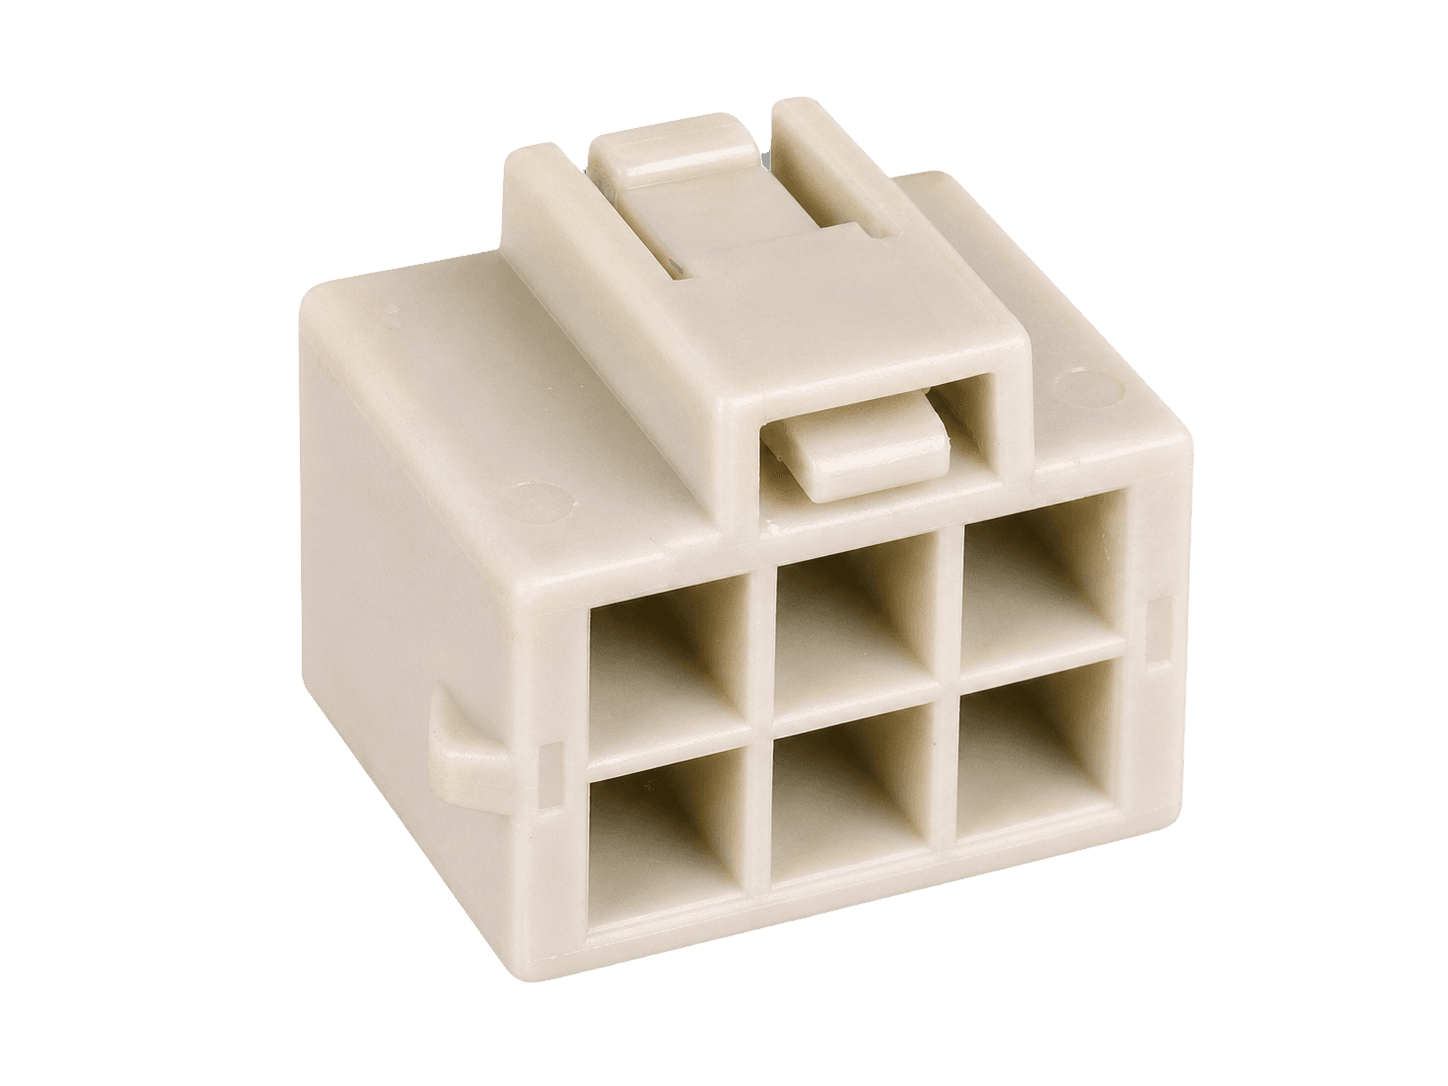
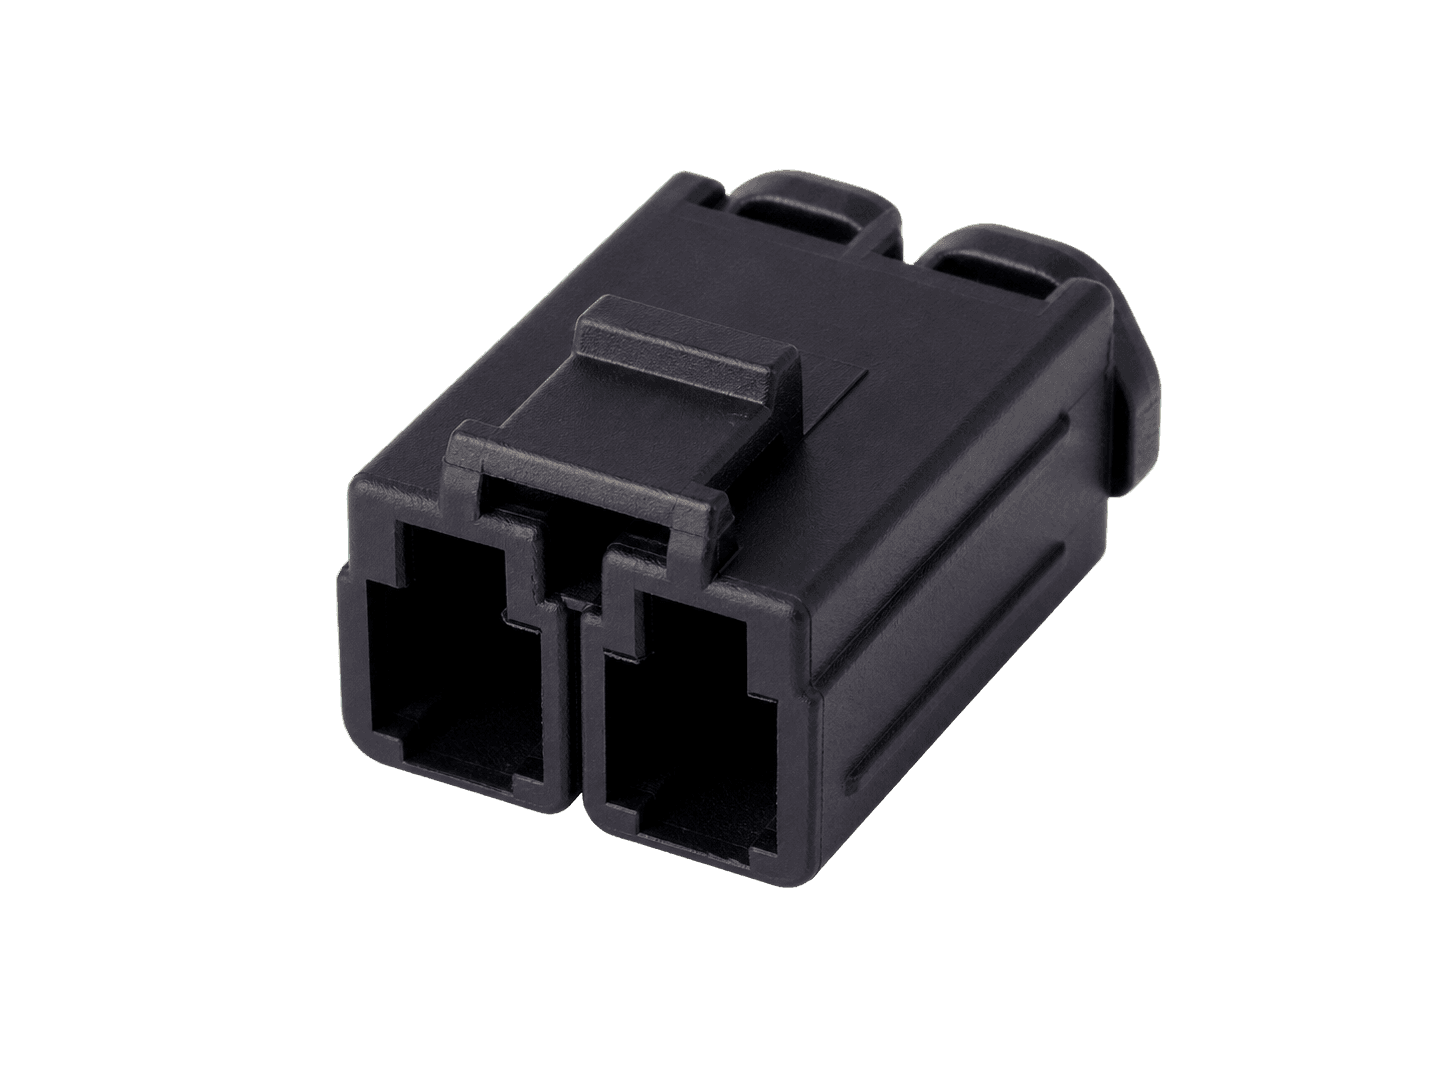
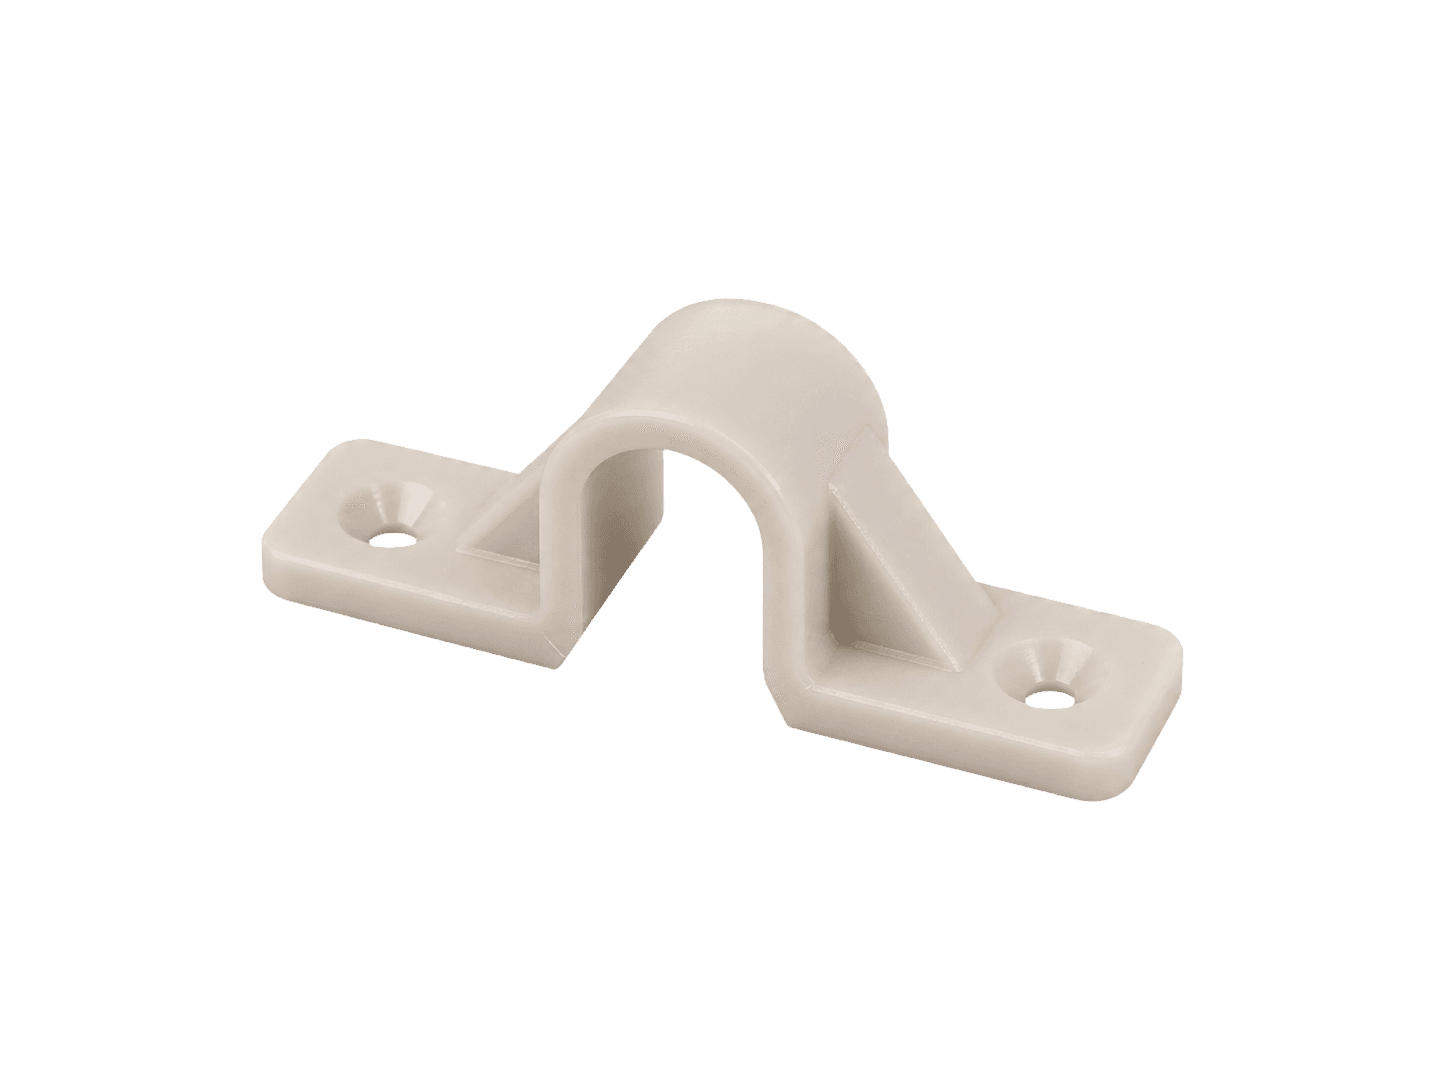
Bilder zeigen nur repräsentative elektrische Komponentengeometrie. Wandstärke, Einsätze, Bindenähte, Trocknung, Formtemperatur und Gerätefunktionen müssen noch je nach Werkstofftyp überprüft werden; Bilder stellen keine PPA-Genehmigung dar.
- Steckergehäuse
- Anschlussgehäuse
- Isolierhalterung
Korrekte Verwendung des passenden GF30-Katalogbeispiels
Nutzen Sie EAG230 (PA66 GF30) als Referenz und vergleichen Sie EAG630H (PPA GF30) als Kandidaten für Lasten bei erhöhter Temperatur oder unzureichende Steifigkeit. Beide Rezepturen enthalten 30 % Glasfasern. EAG630H weist im Katalog eine höhere HDT und einen höheren Biegemodul auf; Steifigkeit bei erhöhter Temperatur und Kriechverhalten müssen durch entsprechende Prüfungen bestätigt werden.
Die Tabelle enthält typische Katalogwerte mit den jeweiligen Prüfverfahren. Die HDT dient dem Vergleich der Wärmeformbeständigkeit unter festgelegter Last. Für Dauergebrauchstemperatur, Wärmealterung und Chemikalienbeständigkeit gelten die entsprechenden werkstoffspezifischen Daten.
Taiyi Polymer: typische Daten von PA66 GF30 und PPA GF30 im Vergleich
Nicht erfüllte PA66-Anforderungen erneut prüfen und Produktionsbedingungen klären
Formen Sie rückverfolgbare PA66-Basis- und PPA-Kandidatenteile mithilfe eines stabilen Prozessfensters, das für jede Werkstofftyp geeignet ist. Erfassen Sie Materialfeuchtigkeit, Charge, Füll- und Haltedruckleistung, Komponentengewicht, Formoberflächentemperatur, Formhohlraumgleichgewicht, Zyklus, Oberfläche, Bindenaht, Größe und Verzug und verwenden Sie denselben Benchmark und dieselbe Methode, um bestimmte Trockenzustands- und Feuchtigkeitsanpassungszeitpunkte zu prüfen.
Wiederholen Sie die Prüfung unter den Last-, Temperatur-, Feuchte-, chemischen oder elektrischen Bedingungen, bei denen das bisherige Bauteil die Anforderungen verfehlte. Prüfen Sie außerdem Montage, Schlagbeanspruchung, Ermüdung, Kriechen, Gegenflächen, Nachbearbeitung und erforderliche Unterlagen. Stützen Sie die Freigabe auf nachgewiesene Verbesserungen und die Fertigungsfähigkeit. Nennen Sie den aktuellen Werkstofftyp und die nicht bestandenen Prüfungen, um einen gezielten Vergleich von PPA-/PA66-Kandidaten, technische Datenblätter und Unterstützung mit Mustern für Werkzeugversuche zu erhalten.